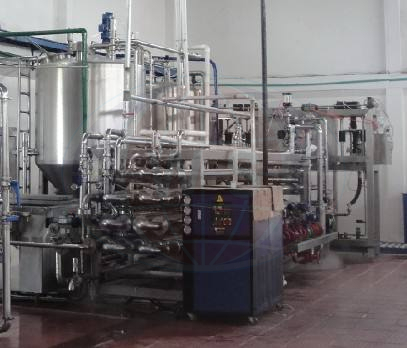
O aumento da produção de geléia de frutas requer a transição do processamento em lote isolado para um ambiente térmico e mecânico contínuo e altamente controlado. Reunir equipamentos incompatíveis leva a níveis inconsistentes de Brix, degradação térmica das frutas, perdas de rendimento e graves gargalos de saneamento. Compreender os requisitos técnicos precisos de um sistema ponta a ponta é o primeiro passo na avaliação de um planta de produção de geléia industrial. Os gerentes de fábrica muitas vezes enfrentam desafios de integração ao passar de escalas piloto para produção comercial total. As forças mecânicas de cisalhamento aplicadas durante a polpação, as pressões de vácuo mantidas durante a evaporação e a letalidade térmica alcançada na pasteurização devem operar em perfeita sincronização. Quando essas variáveis ficam fora de alinhamento, o resultado é a separação do produto, a quebra da pectina ou a deterioração microbiana. Uma linha adequadamente projetada elimina essas variáveis por meio de automação centralizada de PLC, projeto sanitário e monitoramento contínuo em linha.
Principais conclusões
- Integração em vez de isolamento: Uma linha de produção de alto rendimento depende de controles PLC sincronizados, em vez de máquinas independentes, para manter parâmetros precisos de temperatura e viscosidade.
- O gerenciamento térmico é fundamental: equipamentos de cozimento a vácuo e pasteurização rápida não são negociáveis para preservar a cor, o sabor e a integridade nutricional das frutas em escala industrial.
- A higiene determina o tempo de atividade: Os sistemas Clean-in-Place (CIP) totalmente integrados reduzem os tempos de troca e garantem a conformidade com regulamentações rigorosas de segurança alimentar (FDA, EHEDG).
- Responsabilidade do fornecedor: A seleção de um fabricante de linha de produção de geléia de frutas deve ser baseada em sua capacidade de fornecer testes de aceitação de fábrica (FAT) abrangentes, engenharia de layout personalizado e disponibilidade de peças a longo prazo.
Pré-processamento e manuseio de matéria-prima
Contaminantes, tamanhos irregulares de frutas e extração ineficiente reduzem o rendimento geral e danificam o equipamento de processamento posterior. Um robusto módulo de pré-processamento prepara frutas cruas para tratamento térmico enquanto maximiza a polpa e o suco utilizáveis. Se detritos de campo entrarem no estágio de polpação, eles poderão marcar as telas internas dos refinadores, levando a paralisações dispendiosas e riscos de contaminação por metal.
Sistemas de lavagem e classificação de frutas
A fruta crua chega com restos de campo, resíduos de pesticidas e potenciais contaminantes físicos. Sistemas de lavagem eficazes agitam o produto o suficiente para remover a sujeira sem causar danos mecânicos às peles delicadas. A fase de lavagem inicial define a linha de base para a carga microbiana que entra na instalação.
- As máquinas de lavar bolhas utilizam ar comprimido injetado na base do tanque de água para criar uma agitação suave e contínua. Isso remove sujeira, folhas e detritos da superfície da fruta sem os hematomas associados às pás mecânicas.
- Cabeças de pulverização de alta pressão montadas acima do transportador inclinado de saída fornecem um enxágue final com água limpa para remover quaisquer sólidos suspensos residuais antes que a fruta passe para o estágio de classificação.
- Os transportadores de classificação de rolos giram continuamente as frutas à medida que elas descem na linha. Essa rotação oferece aos operadores ou câmeras de classificação óptica automatizadas uma visão completa de 360 graus para identificar e rejeitar produtos mofados, pouco maduros ou fisicamente danificados.
Desengace, descaroçamento e descaroçamento
A remoção de componentes estruturais não comestíveis é um processo mecânico altamente especializado. O equipamento deve ser calibrado para as propriedades físicas específicas da fruta alvo para evitar perda de rendimento.
- Os desengaçadores rotativos processam bagas e pequenos frutos. Eles utilizam cilindros rotativos e telas perfuradas especializadas para separar caules e folhas do corpo do fruto sem esmagar os delicados frutos.
- Máquinas de descaroçamento de alta eficiência extraem caroços de pêssegos, ameixas, damascos e cerejas. Essas máquinas usam rolos de borracha resistentes com espaçamento preciso ou mecanismos de perfuração pneumáticos para ejetar a pedra de forma limpa. Se a folga for ajustada incorretamente, a máquina deixará fragmentos de caroços no purê ou arrancará quantidades excessivas de polpa valiosa da fruta.
Britagem, polpação e refino
Depois de limpa e preparada, a fruta deve ser reduzida a uma consistência trabalhável. Esta etapa determina a textura final da geléia, determinando se o produto final é um purê macio e homogêneo ou uma conserva com partículas distintas de frutas.
- Moinhos de martelo e trituradores especializados quebram a estrutura celular da fruta. A velocidade do rotor e o tamanho da tela são calibrados para densidades específicas de frutas. Maçãs duras requerem força mecânica de alto impacto, enquanto morangos macios requerem uma ação de esmagamento mais suave para manter a integridade dos pedaços.
- As máquinas de polpação de duplo estágio utilizam força centrífuga gerada por pás rotativas internas contra telas cilíndricas perfuradas. O primeiro estágio remove sementes grandes, cascas e fibras duras, enquanto o segundo estágio refina o purê até o tamanho exato em mícrons necessário para a receita.
- Os acionamentos de frequência variável (VFDs) em despolpadores e trituradores permitem que os operadores ajustem as velocidades de processamento dinamicamente com base na maturação da fruta, nas variações sazonais e nos requisitos específicos do lote.

Processamento principal: cozimento, mistura e formulação
A fervura atmosférica tradicional causa caramelização, perda de cor e degradação da pectina devido às altas temperaturas necessárias para evaporar a água. A produção industrial de compotas depende de um gerenciamento térmico avançado para evaporar a água rapidamente sem destruir as propriedades organolépticas da fruta. A fase de cozimento é onde a matriz química da geléia – açúcar, ácido e pectina – se liga.
Tanques de ebulição e concentração a vácuo
Operar sob pressão negativa reduz o ponto de ebulição da água na mistura de frutas. Este princípio físico fundamental permite que a geléia atinja o nível Brix exigido em temperaturas significativamente mais baixas, protegendo o produto de danos térmicos.
- As panelas a vácuo evaporam o excesso de umidade em temperaturas entre 60°C e 70°C. Essa fervura em baixa temperatura preserva a cor natural, os compostos de sabor voláteis e o perfil nutricional da fruta.
- Agitadores de superfície raspada varrem continuamente as paredes internas aquecidas do tanque encamisado. As lâminas raspadoras de Teflon ou PEEK evitam que o produto altamente viscoso e rico em açúcar queime na superfície de transferência de calor, garantindo distribuição uniforme de calor e evitando a caramelização localizada.
- Unidades condensadoras anexadas ao sistema de vácuo capturam o vapor de água evaporado, evitando que ele seja liberado na área de produção e sobrecarregando o sistema HVAC da instalação.
Dosagem e mistura de ingredientes
A consistência entre lotes requer controle exato da formulação. A adição manual de ingredientes secos geralmente leva à aglomeração, distribuição desigual e lotes com falha que devem ser retrabalhados ou descartados.
- Os sistemas de dosagem automatizados utilizam células de carga montadas sob os tanques de mistura e medidores de fluxo de massa na tubulação para a integração precisa de açúcar líquido, pastas de pectina e ácido cítrico.
- Misturadores de alto cisalhamento são integrados em um circuito de mistura de recirculação para garantir rápida hidratação da pectina. O pó de pectina deve ser disperso instantaneamente na fase líquida para ativar suas propriedades gelificantes sem formar bolsas secas e não hidratadas conhecidas como “olhos de peixe”.
Sistemas de desaeração a vácuo
Os processos mecânicos de mistura, bombeamento e polpação introduzem naturalmente ar ambiente no produto. A remoção desse ar incorporado é fundamental tanto para a qualidade do produto quanto para a eficiência da embalagem posterior.
- Os desaeradores a vácuo extraem microbolhas e prendem o oxigênio da mistura de geléia antes da pasteurização. A remoção do oxigênio evita oxidação, descoloração e deterioração prematura durante a vida útil do produto.
- A desaeração também aumenta a densidade do produto, garantindo que os enchimentos volumétricos depositem um peso preciso em cada frasco. O ar aprisionado leva a frascos mal cheios e produtos rejeitados no controlador de peso.
Monitoramento de processos em linha
Depender da amostragem manual introduz atrasos e aumenta o risco de falha do lote. O monitoramento contínuo garante que o produto atenda às especificações antes de sair do recipiente de cozimento.
- A integração de refratômetros contínuos em linha permite o rastreamento Brix em tempo real. O PLC monitora o índice de refração da geléia que flui e faz ajustes automáticos no ciclo de aquecimento ou dosagem de ingredientes sem exigir que um operador extraia amostras físicas e as teste em uma unidade de bancada.
- Sensores de pH em linha garantem que a acidez esteja dentro da faixa exata necessária para uma gelificação ideal da pectina e estabilidade microbiana.
Pasteurização e Esterilização
Alcançar a esterilidade comercial em produtos de alta viscosidade requer tecnologia especializada de troca de calor para garantir que o centro térmico de quaisquer partículas de frutas em suspensão atinja a letalidade desejada sem cozinhar demais a matriz líquida circundante.
- Os trocadores de calor tubulares ou de superfície raspada são projetados especificamente para fluidos de alta viscosidade. Eles evitam quedas severas de pressão e bloqueios que são comuns ao tentar bombear congestionamentos através de trocadores de calor de placas padrão.
- Os tubos de retenção são projetados para valores exatos de letalidade (F0) para garantir estabilidade no armazenamento. O comprimento e o diâmetro do tubo determinam o tempo de permanência na temperatura de pasteurização, garantindo que cada partícula receba a dose térmica necessária.
- As válvulas de desvio de fluxo estão integradas na extremidade do tubo de retenção. Os controles desviam automaticamente o produto não pasteurizado de volta ao tanque tampão se a temperatura cair até mesmo uma fração de grau abaixo do limite crítico, garantindo que nenhum produto subprocessado chegue ao enchimento.
Comparação de processamento térmico: ebulição atmosférica vs. ebulição a vácuo | Parâmetro | Ebulição Atmosférica | Fervura a Vácuo |
| Temperatura de ebulição | 100°C - 105°C | 60°C - 70°C |
| Retenção de cor | Fraco (escurecimento/caramelização) | Excelente (cor natural vibrante) |
| Perfil de sabor | Cozido, pesado, perda de voláteis | Retenção fresca, brilhante e volátil |
| Eficiência Energética | Baixo (alta perda de calor) | Alto (requer menor entrada térmica) |
| Integridade da pectina | Alto risco de degradação térmica | Integridade estrutural preservada |
A linha de enchimento e embalagem automática de geléia
Produtos viscosos e ricos em partículas são propensos a pesos de enchimento inconsistentes e contaminação de vedação. Derramamentos na borda de vedação levam a falhas de vácuo, deterioração e desperdício de embalagem. A transição do processamento para a embalagem deve ser perfeita para manter a temperatura necessária para o envase a quente.
Módulos de preparação de contêineres
Frascos de vidro e garrafas PET devem estar fisicamente limpos e microbiologicamente seguros antes de receberem o produto quente. Qualquer contaminação no recipiente vazio comprometerá todo o lote.
- Despaletizadores automáticos de garrafas de vidro e PET alimentam os recipientes na linha, seguidos por lavadores de ar de inversão que sopram ar filtrado e ionizado nos frascos invertidos para remover poeira de papelão, cacos de vidro e detritos de transporte.
- Túneis de esterilização UV ou módulos de injeção de vapor garantem condições assépticas dentro dos recipientes imediatamente antes do contato com o produto. O pré-aquecimento de potes de vidro com vapor também evita choque térmico quando a geléia a 85°C é introduzida.
Tecnologia de Enchimento
O mecanismo de enchimento deve lidar com a alta viscosidade da geléia e quaisquer pedaços de frutas suspensos sem causar cisalhamento mecânico ou esmagar as partículas até formar uma pasta.
- Um linha de enchimento automática de geléia normalmente utiliza enchimentos de pistão de válvula rotativa ou medidores de fluxo de massa. Os enchimentos de pistão extraem um volume preciso de geléia para um cilindro e empurram-no para dentro da jarra, passando facilmente os pedaços de frutas sem cortá-los.
- As configurações de enchimento a quente mantêm o produto a aproximadamente 85°C durante o enchimento. Esta temperatura serve para esterilizar a superfície interna do recipiente e o espaço superior após a tampagem.
- Bicos de enchimento sem gotejamento equipados com válvulas de fechamento positivo evitam que fios de geléia contaminem as roscas do frasco, o que de outra forma comprometeria a vedação hermética.
Tampando e Selando
É necessária uma vedação hermética para manter o vácuo criado durante o processo de resfriamento, o que mantém o botão de segurança pressionado e evita a entrada de oxigênio.
- As máquinas de tampar a vácuo a vapor injetam uma explosão de vapor seco no espaço superior do frasco, pouco antes de a tampa ser aplicada. À medida que a jarra esfria, o vapor se condensa em algumas gotas de água, criando um forte vácuo que puxa o botão de segurança para baixo e trava a tampa no lugar.
Sistemas de inspeção de produtos
O controle de qualidade no final da linha protege o consumidor e a marca contra riscos físicos e não conformidades regulatórias. A inspeção automatizada elimina o erro humano da equação.
- Os detectores de metais em linha e os sistemas de inspeção por raios X detectam contaminantes físicos, como lascas de metal perdidas de equipamentos de processamento ou cacos de vidro de frascos quebrados, após a tampagem.
- Controladores de peso automáticos monitoram continuamente os pesos de enchimento, utilizando empurradores pneumáticos para rejeitar frascos com enchimento insuficiente ou excessivo da linha primária para um recipiente de rejeição trancado.
Resfriamento e fim de linha
Os frascos de vidro cheios a quente devem ser resfriados gradualmente para evitar choque térmico e quebra catastrófica do vidro no transportador.
- Os túneis de resfriamento de pasteurização utilizam zonas de temperatura graduada. Os frascos passam sob jatos contínuos de água, diminuindo de 85°C para 60°C, depois 40°C e finalmente até a temperatura ambiente durante um tempo de trânsito de 30 a 45 minutos.
- As facas de ar sopram a água residual do exterior dos frascos à medida que saem do túnel de resfriamento para garantir que as etiquetas aderem corretamente e evitar o crescimento de mofo dentro das caixas de transporte.
- As etiquetadoras de alta velocidade aplicam etiquetas envolventes ou frontais e traseiras, enquanto empacotadoras automatizadas agrupam os frascos e os carregam em caixas de papelão ondulado para paletização.
Infraestrutura Crítica: Automação e Sistemas CIP
A limpeza manual e os controles desarticulados resultam em altos custos de mão de obra, inconsistências de lote e riscos de contaminação cruzada. As plantas modernas contam com infraestrutura integrada para manter os padrões sanitários e a eficiência operacional. Ao avaliar equipamento de processamento de geléia de frutas, a arquitetura de automação subjacente é tão importante quanto o hardware mecânico.
Integração Clean-in-Place (CIP)
A desmontagem de equipamentos pesados de aço inoxidável para limpeza manual não é viável em um ambiente industrial. Os sistemas CIP automatizam o processo de higienização, garantindo ciclos de limpeza repetíveis e verificáveis.
- As estações CIP multitanque contêm soluções pré-misturadas de ácido, soda cáustica e água quente. As bombas dosadoras automatizadas mantêm concentrações químicas exatas com base em sensores de condutividade, enquanto as bombas de retorno de alta pressão garantem um fluxo turbulento de alta velocidade através do equipamento de processamento para remover resíduos pegajosos.
- O projeto da tubulação sanitária é obrigatório em toda a planta. Isso inclui a eliminação de pernas mortas onde o produto pode estagnar, garantindo a inclinação adequada de todos os tubos horizontais para drenagem completa por gravidade e usando acessórios sanitários de três braçadeiras com juntas niveladas.
- As esferas de pulverização instaladas dentro dos fogões a vácuo e dos tanques tampão fornecem cobertura de 360 graus, garantindo que os produtos químicos de limpeza alcancem todas as superfícies internas, incluindo a parte inferior das lâminas do agitador.
Sistemas CLP e SCADA
A automação centralizada fornece aos operadores uma visão geral completa do ambiente de produção, reduzindo a necessidade de intervenção manual e evitando erros do operador.
- Painéis de controle centralizados permitem o monitoramento em tempo real dos níveis Brix, pH, temperatura, velocidades da bomba e vazões em todos os módulos a partir de uma única interface touchscreen.
- Os recursos de registro de dados registram automaticamente pontos críticos de controle (CCPs), como temperaturas de pasteurização e tempos de espera. Esses dados são armazenados de forma segura para rastreabilidade, validação de lote e relatórios de conformidade durante auditorias de segurança alimentar da FDA ou de terceiros.
- Os sistemas de gerenciamento de alarmes alertam instantaneamente os operadores sobre desvios, como queda na pressão do vapor ou nível baixo nos tanques de dosagem de ingredientes, permitindo ação corretiva imediata antes que um lote seja estragado.
Como avaliar um fabricante de linha de produção de geléia de frutas
Nem todos os fabricantes possuem o conhecimento de engenharia de processo necessário para processamento térmico de alta viscosidade. A seleção do parceiro certo determina a confiabilidade, o rendimento e a eficiência operacional da instalação a longo prazo. Um qualificado fabricante de linha de produção de geléia de frutas atua como consultor de engenharia, não apenas como fabricante de metal.
Engenharia de sistemas modulares e montados em skid
A instalação de equipamentos individuais no local é demorada, prejudica as operações existentes e é propensa a erros de tubulação em campo.
- Avalie a capacidade do fabricante de fornecer skids modulares, pré-tubulados e pré-cabeados. Os sistemas montados em skid são montados e testados na fábrica. Eles permitem uma instalação rápida no local, tempo de comissionamento significativamente reduzido e fácil relocação ou expansão das instalações no futuro.
Capacidades de engenharia e personalização
Uma máquina de catálogo padrão raramente se encaixa perfeitamente em uma área de produção existente. O equipamento deve adaptar-se ao edifício e não o contrário.
- O fabricante deve fornecer projetos de layout 3D detalhados, adaptados às dimensões específicas de sua instalação, levando em consideração as passarelas do operador, inclinações de drenagem do piso, alturas de teto e locais de ligação de serviços públicos.
- Procure experiência em formulações de dimensionamento. Um fabricante competente ajudará na tradução das receitas da planta piloto para plena capacidade industrial, garantindo que as taxas de transferência de calor e a dinâmica de mistura aumentem sem perder a integridade do produto.
Conformidade e padrões de materiais
As superfícies de contato com alimentos devem atender a rígidos padrões de projeto metalúrgico e sanitário para evitar contaminação e resistir a produtos químicos CIP agressivos.
- A adesão estrita ao uso de aço inoxidável 304 ou 316L para todas as superfícies de contato com o produto não é negociável. O 316L é especificamente necessário para ambientes com alto teor de ácido, como marmeladas de frutas cítricas ou frutas vermelhas, para evitar corrosão induzida por corrosão e cloreto.
- Certifique-se de que o equipamento possua certificações alinhadas com os padrões regulatórios regionais, como CE para a Europa, UL para painéis elétricos da América do Norte, ASME para camisas de vapor pressurizadas e EHEDG para diretrizes de projeto higiênico.
Testes e suporte pós-venda
O relacionamento com o fabricante vai muito além da entrega do equipamento. O comissionamento de uma linha complexa de processamento térmico requer suporte dedicado.
- O Teste de Aceitação de Fábrica (FAT) obrigatório deve ser realizado nas instalações do fabricante usando água ou um produto substituto antes do equipamento ser enviado. Isso verifica a função mecânica, o dimensionamento da bomba e a lógica de automação antes que o equipamento saia da fábrica.
- Exigir testes de aceitação no local (SAT) abrangentes, programas estruturados de treinamento de operadores e acordos de nível de serviço (SLAs) garantidos para a rápida implantação de peças sobressalentes e minimizar o tempo de inatividade não planejado.
Conclusão
- Compile a capacidade de produção necessária em quilogramas por hora para estabelecer o tamanho da linha de base para recipientes de cozimento, tubos de retenção e equipamentos de enchimento.
- Defina especificações rigorosas do produto, incluindo níveis-alvo de Brix, pH e tamanho máximo de partículas, para garantir que as bombas e os trocadores de calor sejam especificados corretamente sem causar cisalhamento do produto.
- Realize uma auditoria completa dos limites de utilidade das instalações, especificamente vapor de alta pressão, capacidade de água gelada e volume de ar comprimido, antes de solicitar propostas técnicas.
- Solicite desenhos de layout 3D detalhados de fornecedores selecionados para verificar se a área ocupada pelo equipamento está alinhada com sua planta baixa, rotas de acesso do operador e sistemas de drenagem existentes.
Perguntas frequentes
P: Qual é a capacidade mínima para uma linha de produção industrial de geléia de frutas?
R: As linhas industriais normalmente começam com 500 kg/hora e podem chegar a mais de 5.000 kg/hora, dependendo do dimensionamento dos fogões a vácuo e da velocidade da linha de enchimento automático de geléia.
P: Por que é preferível cozinhar a vácuo à fervura atmosférica para geléia?
R: O cozimento a vácuo reduz o ponto de ebulição da mistura de frutas (geralmente para cerca de 60-70°C), o que evita a caramelização dos açúcares, preserva a cor e o sabor naturais da fruta e reduz o consumo de energia.
P: Como uma linha automática de enchimento de geléia lida com pedaços de frutas?
R: As linhas de envase de alta qualidade utilizam enchimentos de pistão com válvula rotativa especializados ou bombas de lóbulo projetadas para passar partículas sem esmagá-las, garantindo distribuição uniforme de pedaços de frutas em cada frasco.
P: Quais utilitários são necessários para operar o equipamento de processamento de geléia de frutas?
R: Uma linha completa requer utilidades de nível industrial, incluindo vapor de alta pressão (para cozinhar e pasteurização), água gelada (para túneis de resfriamento), ar comprimido (para válvulas pneumáticas e automação) e energia elétrica trifásica.
P: Quanto tempo leva para instalar e comissionar uma planta completa de produção de geléia?
R: Dependendo da complexidade e da capacidade, a instalação e o Teste de Aceitação no Local (SAT) normalmente levam de 4 a 8 semanas após a chegada do equipamento ao local, presumindo que todos os utilitários da instalação estejam pré-instalados.
P: O que é um sistema CIP e por que é necessário?
R: Um sistema Clean-in-Place (CIP) circula automaticamente produtos químicos de limpeza e desinfetantes pelas tubulações e tanques da linha de produção sem exigir a desmontagem do equipamento, garantindo a segurança alimentar e minimizando o tempo de inatividade entre os lotes.

 Português