
Ligue para nós hoje
+86-15800763021
Envie-nos
Adicionar
775 Road Chihua, cidade de Zhelin, distrito fengxiano, Xangai
 Português
Número Browse:0 Autor:editor do site Publicar Time: 2026-08-24 Origem:alimentado


O comissionamento de equipamentos de fabricação de bebidas comerciais exige enormes gastos de capital e acarreta pesados riscos operacionais. Quando os gerentes da fábrica não verificam rigorosamente as especificações do maquinário, a instalação sofre. Equipamentos mal especificados garantem gargalos crônicos, altas taxas de defeitos, como congestionamentos de garrafas e vazamentos de tampas, falhas de conformidade e retorno do investimento degradado. A linha entre uma fábrica de engarrafamento altamente lucrativa e um constante pesadelo de manutenção se resume à fase inicial de aquisição e engenharia.
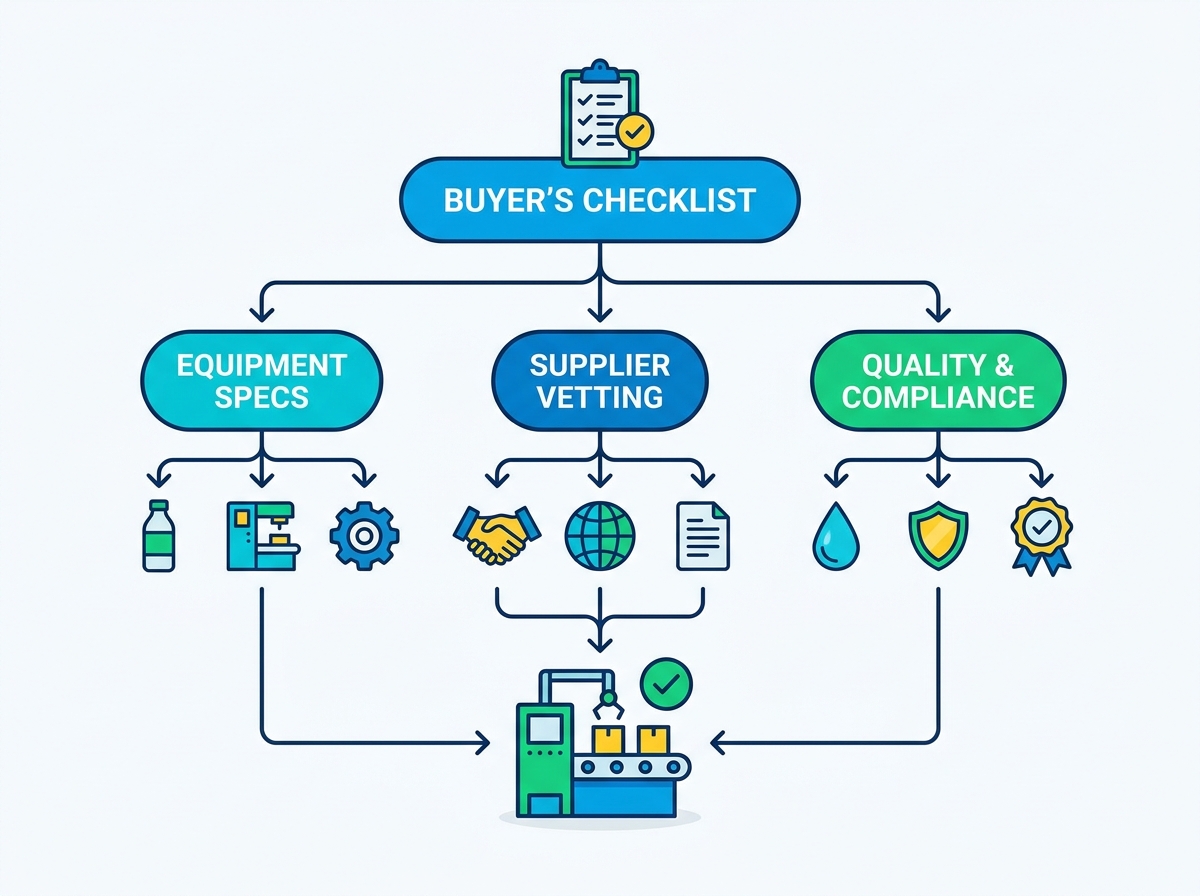
Para evitar essas falhas, os compradores precisam de uma estrutura sistemática que priorize a engenharia. Você deve avaliar as especificações técnicas, verificar as capacidades de fabricação do fornecedor e identificar os riscos de implementação muito antes de assinar um pedido de compra. Isso significa analisar o rendimento real, exigir a qualidade específica dos componentes e garantir que o maquinário atenda exatamente às restrições da sua instalação. A aplicação de padrões rígidos de engenharia durante o processo de compra garante equipamentos que funcionam continuamente, atingem as metas de produção e mantêm a confiabilidade mecânica a longo prazo.
Alinhar a capacidade de produção da máquina com a demanda localizada do mercado é a base para projetar um planta completa de produção de água. É preciso analisar a distribuição da população, as limitações logísticas regionais e os picos sazonais de consumo. Superestimar a demanda deixa você com ativos subutilizados. Subestimar causa rupturas de estoque e obriga você a operar o equipamento além dos intervalos de manutenção. Cálculos precisos de rendimento exigem a diferenciação entre a capacidade nominal anunciada pelo fornecedor e as verdadeiras garrafas operacionais por hora (BPH).
A capacidade da placa pressupõe condições perfeitas. A fabricação no mundo real envolve tempo de inatividade planejado para manutenção de rotina, mudanças de formato e processos de higienização Clean-In-Place (CIP). Uma máquina classificada para 12.000 BPH não produzirá 288.000 garrafas em um período de 24 horas. Você deve calcular a Eficácia Geral do Equipamento (OEE).
| Métrica | Definição | Aplicação de campo |
|---|---|---|
| Capacidade da placa de identificação | Velocidade máxima teórica em condições perfeitas. | Usado para dimensionamento básico de equipamentos, raramente alcançado de forma contínua. |
| Disponibilidade | Porcentagem de tempo programado em que a máquina está funcionando. | Contabiliza mudanças, CIP e avarias mecânicas. |
| Desempenho | Velocidade real de operação versus velocidade da placa de identificação. | Considera microparadas, falhas de sensores e atrasos do operador. |
| Rendimento de qualidade | Porcentagem de garrafas boas produzidas versus tiragem total. | Considera garrafas rejeitadas, rótulos desalinhados e tampas ruins. |
| Verdadeiro OEE | Disponibilidade x Desempenho x Qualidade. | O número de produção real usado para planejamento financeiro. |
As plantas baixas e os layouts das tubulações devem ser projetados para modularidade. As considerações de escalabilidade permitem a expansão futura da capacidade. Deixe espaço físico para sopradores adicionais ou linhas de embalagem secundária, para que você não precise derrubar paredes quando a demanda aumentar.
A avaliação das taxas de fluxo de extração sustentáveis e da logística de transporte de água bruta determina a viabilidade da sua planta. As limitações de impacto ambiental na nascente ou poço determinam a quantidade de água que você pode extrair legalmente. O sistema de purificação deve ser projetado para corresponder ao perfil físico, químico e microbiológico específico da sua água bruta. Uma análise laboratorial abrangente determina se o trem de tratamento requer osmose reversa, ultrafiltração, ozonização, esterilização UV ou uma combinação desses estágios.
Navegar pelos direitos locais e internacionais da água é um obstáculo obrigatório. As licenças de extração e os requisitos de conformidade sanitária para a transferência da fonte para a planta devem ser garantidos antecipadamente. Se a sua tecnologia de filtragem não estiver alinhada com os padrões regulatórios, os inspetores de saúde interromperão a produção.
Avaliar a flexibilidade do equipamento para diferentes formatos de contêineres em uma única linha de produção maximiza a eficiência operacional. Muitas instalações utilizam garrafas PET, recipientes de vidro ou jarras a granel de 3 a 5 galões. O maquinário deve acomodar essas variações com tempo mínimo de troca. A versatilidade do contêiner requer trilhos-guia ajustáveis, rodas estreladas intercambiáveis e válvulas de enchimento adaptáveis.
Avaliar o impacto estrutural e mecânico da redução do peso das pré-formas PET é um fator importante de engenharia. A leveza reduz o consumo de plástico, mas apresenta sérios desafios durante o transporte e enchimento de ar em alta velocidade. As paredes mais finas da garrafa esmagam-se facilmente sob pressão de tampa e deformam durante o transporte. O equipamento deve ser calibrado com precisão para manusear recipientes frágeis sem comprometer a estabilidade da linha.
A inspeção da qualidade da solda e das certificações dos materiais da tubulação em contato com alimentos não é negociável. A tubulação sanitária deve utilizar aço inoxidável de alta qualidade, normalmente SUS304 ou SUS316L, para evitar corrosão e alojamento de bactérias. Acabamentos internos lisos e conexões sanitárias com três braçadeiras são necessários para garantir que os processos CIP realmente limpem as linhas. A avaliação das taxas de recuperação e das perdas de água de retrolavagem dos sistemas de membrana e meio determina a eficiência da configuração de filtração.
As membranas de Osmose Reversa (RO) representam uma despesa pesada e recorrente. Você deve avaliar a vida útil operacional esperada dessas membranas sob uso contínuo. Sistemas de alta eficiência minimizam os fluxos de rejeição de águas residuais, impactando diretamente a economia operacional da instalação.
O núcleo de qualquer linha automática de engarrafamento de água é o sistema tribloco. Avaliar a precisão da válvula de enchimento evita a perda de produto. Dependendo do produto, você deve escolher entre válvulas de enchimento por gravidade, isobáricas ou medidores de vazão eletrônicos. A tecnologia de medidor de vazão oferece precisão superior e compatibilidade CIP perfeita.
O controle de torque da cabeça de nivelamento evita o desgaste da rosca e garante uma vedação uniforme. A verificação de cabeças de cobertura de histerese magnética mecânica ou sistemas servo-acionados é necessária para manter uma força de aplicação consistente. A análise de projetos de transportadores pneumáticos e transferências de fixação de pescoço em alta velocidade ajuda a eliminar arranhões e atolamentos nas garrafas. O manuseio adequado do gargalo garante que garrafas leves se movam perfeitamente pelo tribloco sem deformação.
A comparação de sistemas de etiquetagem de rolo de fusão a quente, cola fria e manga retrátil envolve a análise do uso de adesivo, precisão de corte e custo por unidade. A eficiência do aplicador da etiquetadora impacta diretamente no apelo visual do produto final. Um rótulo desalinhado prejudica instantaneamente a percepção da marca.
| Tecnologia de rotulagem | Melhor Aplicação | Considerações Operacionais |
|---|---|---|
| Hot Melt alimentado por rolo | Garrafas de água PET de alta velocidade. | Requer controle preciso de temperatura; menor custo por etiqueta. |
| Manga retrátil | Garrafas com contornos que exigem gráficos de 360 graus. | Requer túnel de contração elétrico ou a vapor; maior custo de material. |
| Cola Fria | Garrafas de vidro (água premium). | Velocidades mais lentas; requer limpeza frequente do magazine. |
| Sensível à Pressão | Vidro premium ou PET especializado. | Alta precisão; caro desperdício de papel de apoio. |
A confiabilidade da embalagem secundária protege o produto para distribuição. A avaliação de túneis de embalagem retrátil, embaladoras de caixas envolventes e sistemas robóticos de paletização é necessária para otimizar a eficiência do consumo de filme. A estabilidade da carga dos paletes deve ser garantida para evitar danos durante o transporte, exigindo controle preciso da tensão nas embalagens extensíveis e posicionamento preciso por robôs de paletização.
Revendo as capacidades da equipe de engenharia de um fabricante de linha de produção de água engarrafada é essencial antes de assinar um contrato. Um fornecedor competente fornece layouts de planta 3D detalhados do AutoCAD, adaptados especificamente às restrições estruturais de sua instalação. Este planeamento espacial evita atrasos na instalação causados por tetos baixos, corredores estreitos ou colocação inadequada de drenagem.
Avaliar a experiência do fabricante na configuração de sistemas sincronizados integrados é fundamental. Há uma enorme diferença operacional entre um fornecedor que projeta uma linha coesa e sincronizada e outro que apenas aparafusa equipamentos de terceiros desarticulados. Os sistemas integrados compartilham uma arquitetura de controle centralizado, permitindo uma modulação suave da velocidade em todas as máquinas durante pequenas paradas posteriores.
A verificação dos padrões globais de máquinas protege seu investimento e garante a segurança do operador. Exija marcas CE, listagens UL e certificações de sistema de gestão de qualidade ISO 9001. A obrigatoriedade de materiais aprovados pela FDA para todos os componentes, juntas e anéis de vedação em contato com o produto evita contaminação e paralisações regulatórias.
Também é necessário verificar a conformidade com as orientações dos organismos comerciais regionais e globais. A adesão aos padrões da Associação Internacional de Água Engarrafada (IBWA) e da Organização Mundial da Saúde (OMS) demonstra que o fabricante compreende os rigorosos requisitos sanitários da indústria de bebidas.
Garantir que a linha utilize marcas pneumáticas e de automação padronizadas globalmente é um fator importante para o tempo de atividade a longo prazo. Componentes da Siemens, Rockwell Automation, Festo e SEW-Eurodrive estão prontamente disponíveis em todo o mundo. Se um sensor proprietário falhar, adquirir um substituto de uma marca localizada e desconhecida interromperá a produção por semanas.
A confirmação da propriedade do software evita a dependência do fornecedor. O código PLC deve ser não proprietário, de código aberto e fornecido com documentação completa. Se o fabricante criptografar a lógica do PLC, sua equipe de manutenção interna não poderá solucionar falhas ou otimizar o tempo da máquina sem pagar taxas exorbitantes pelo suporte remoto do fornecedor.
A necessidade de enviar pré-formas, tampas, rótulos e embalagens externas de produção real para as instalações do fabricante não pode ser exagerada. A realização de ensaios com recipientes genéricos fornecidos pelo fornecedor não consegue replicar as tolerâncias reais de produção. As garrafas genéricas têm diferentes acabamentos de gargalo ou espessuras de parede, mascarando problemas de manuseio que surgirão imediatamente assim que a máquina chegar às suas instalações.
Os testes com materiais específicos do comprador expõem falhas nas dimensões da roda estrelada, nas configurações de torque de limite e nas lâminas de corte da etiquetadora. A identificação desses problemas durante o FAT permite ao fabricante usinar novas peças ou ajustar parâmetros de software antes que o equipamento seja embalado para envio ao exterior.
Definir critérios de teste quantitativos é a única maneira de validar o desempenho da máquina. Os protocolos de teste de funcionamento a seco e úmido devem incluir a operação contínua da linha integrada a 110% da velocidade nominal durante um bloco de horas específico. Este teste de estresse revela problemas de sobrecarga térmica em motores e discrepâncias de tempo em transportadores de transferência.
O estabelecimento de limites básicos rígidos para rejeições é obrigatório. As tolerâncias de defeito permitidas devem ser documentadas no contrato. Isso inclui porcentagens máximas aceitáveis para rótulos desalinhados, frascos tombados e falhas de vedação. Se a máquina exceder essas taxas de defeitos durante o FAT, ela será reprovada no teste.
A inspeção da fiação do gabinete elétrico, das chaves de intertravamento de segurança e dos acabamentos da solda fornece informações sobre a qualidade da construção. Uma auditoria visual e estrutural garante que a máquina atende aos padrões sanitários acordados. Soldas ásperas com baixos valores de Ra abrigam bactérias e comprometem a segurança do produto.
A elaboração de cláusulas de penalidade claras, cronogramas de modificação e protocolos de novo teste para falhas de FAT protege o comprador. O contrato deve estipular quem arcará com o custo de um FAT secundário se o teste inicial falhar devido a incompetência mecânica ou métricas de desempenho não atendidas.
Avaliar a amortização de maquinaria premium versus alternativas mais baratas requer uma perspectiva de longo prazo. Máquinas com maior tempo de atividade e menores despesas de manutenção compensam rapidamente seu gasto de capital inicial. A maquinaria barata sofre com paragens frequentes nas linhas, destruindo as expectativas de rendimento e inflacionando os custos de mão-de-obra por unidade produzida.
Avaliar o ROI da automação completa, desde a moldagem por sopro até a paletização, é fundamental. Mesmo em jurisdições com baixos custos de mão-de-obra, a intervenção manual introduz riscos de contaminação e limita o rendimento máximo. Sistemas totalmente automatizados fornecem resultados previsíveis e controle de qualidade rigoroso, que são essenciais para dimensionar a distribuição.
Avaliar tempos de resposta garantidos para técnicos de serviço de campo é uma métrica fundamental na escolha de um fornecedor de equipamentos de água engarrafada. Os Acordos de Nível de Serviço (SLAs) devem definir claramente a disponibilidade de suporte técnico e capacidades de diagnóstico remoto de PLC. O acesso remoto permite que os engenheiros solucionem falhas de software instantaneamente, sem reservar um voo.
Avaliar a proximidade de armazéns de peças locais e a disponibilidade de peças de desgaste críticas minimiza o tempo de inatividade. O fornecedor deve fornecer uma lista de inventário recomendada para armazenamento no local, garantindo que itens de alto desgaste, como bicos de enchimento, mandris de tampagem e vedações pneumáticas, estejam sempre ao alcance.
O cálculo do custo operacional de compressores de ar de alta pressão e túneis termorretráteis revela o verdadeiro perfil de eficiência energética da linha. A moldagem por sopro requer grandes quantidades de ar comprimido e sistemas de recuperação pneumática ineficientes fazem com que as contas de eletricidade disparem.
A auditoria da proporção entre entrada de água bruta e saída de produto acabado destaca as taxas de utilidade e perda de água. O foco específico em rejeitos de filtração e recuperação de enxágue CIP ajuda a otimizar o consumo de recursos. Os sistemas modernos capturam e reutilizam a água do enxágue final para as etapas preliminares de lavagem, reduzindo significativamente a pegada ambiental da instalação e os custos municipais de água.
R: A área ocupada necessária varia muito com base na capacidade e nos níveis de automação. Uma linha compacta de 2.000 APH pode exigir 300 metros quadrados, enquanto uma instalação totalmente automatizada de 24.000 APH com moldagem por sopro, processamento e paletização robótica pode exceder 2.000 metros quadrados. Sempre solicite um layout 3D do AutoCAD com base nas dimensões específicas do seu edifício.
R: Os prazos de entrega padrão normalmente variam de 90 a 150 dias a partir do recebimento do depósito inicial e da aprovação dos desenhos técnicos. Linhas altamente customizadas ou aquelas que exigem válvulas de enchimento especializadas para medidores de vazão podem estender os prazos de entrega em até 180 dias devido ao fornecimento de componentes.
R: Calcule a capacidade real pegando sua meta anual de vendas e dividindo-a pelas horas operacionais planejadas. Em seguida, divida esse número pela sua meta de Eficácia Geral do Equipamento (OEE), geralmente estimada em 75-80%. Isso contabiliza manutenções planejadas, saneamento CIP e pequenas paradas operacionais.
R: Os enchimentos por gravidade usam o peso do líquido para encher garrafas até um nível específico, ideal para água sem gás. Enchedores volumétricos usam pistões para dispensar um volume exato. Os sistemas de medidores de vazão utilizam sensores eletrônicos para medir o fluxo de líquido com precisão, oferecendo a mais alta precisão e a mais fácil integração CIP sem contato mecânico.
R: Um FAT comprova que o maquinário atende às velocidades contratuais e às tolerâncias a defeitos antes de sair das instalações do fabricante. Ele permite identificar falhas estruturais, bugs de software e problemas de manuseio de materiais usando garrafas e tampas específicas, evitando modificações dispendiosas no chão de fábrica.
R: Geralmente você precisa de licenças municipais ou estaduais de extração de água, licenças de descarga de águas residuais e avaliações de impacto ambiental. Além disso, as autoridades de segurança alimentar exigem certificações de conformidade sanitária para o layout das instalações, materiais de tubulação e processos de tratamento de água antes que a produção possa ser iniciada legalmente.
