
Ligue para nós hoje
+86-15800763021
Envie-nos
Adicionar
775 Road Chihua, cidade de Zhelin, distrito fengxiano, Xangai
 Português
Número Browse:0 Autor:editor do site Publicar Time: 2026-08-04 Origem:alimentado


As despesas de capital no processamento de laticínios acarretam riscos elevados. A vida útil do equipamento, os padrões de higiene e o tempo de atividade operacional determinam a rentabilidade a longo prazo de qualquer instalação. A aquisição de equipamentos fragmentados de vários fornecedores cria graves riscos operacionais no chão de fábrica. Falhas de integração, sistemas de controle incompatíveis e garantias desconexas afetam configurações fragmentadas, levando a atrasos prolongados no comissionamento e perda de tempo de produção. A seleção de um fornecedor de fonte única capaz de fornecer um sistema totalmente integrado resolve esses problemas centralizando a responsabilidade da engenharia e garantindo o desempenho da linha. Este guia fornece uma estrutura de avaliação estruturada para avaliar um fabricante completo de linha de processamento de leite. Vamos nos concentrar em recursos de engenharia, conformidade sanitária, maturidade de automação e suporte ao ciclo de vida para garantir que sua próxima atualização de instalação ou projeto greenfield atenda às metas exatas de produção.
Compradores e fornecedores muitas vezes se desalinham quanto aos limites da entrega pronta para uso. Definir o que constitui uma linha completa estabelece as expectativas básicas antes do início da engenharia. Um verdadeiro linha de produção de leite pronta para uso abrange todas as etapas, desde a entrada da matéria-prima até a preparação da embalagem final, exigindo dinâmica de fluidos precisa e gerenciamento térmico em todo o processo.
Os componentes obrigatórios devem ser projetados para funcionar em uníssono. Os estágios primários exigem dimensionamento e integração exatos para evitar gargalos. Essas etapas incluem:
As instalações modernas exigem adaptabilidade para lidar com as mudanças nas demandas dos consumidores. Avalie a capacidade do sistema de processar vários produtos finais além do leite fluido padrão. As linhas devem lidar com iogurte, queijo, manteiga, creme ou leite em pó com tempo de inatividade mínimo para troca. O roteamento flexível e as matrizes de válvulas modulares permitem a troca rápida de produtos. A equipe de engenharia deve levar em conta as diferentes viscosidades e o manuseio de partículas ao projetar a rede de bombas e as configurações da placa do trocador de calor. Um sistema projetado exclusivamente para leite fluido de baixa viscosidade falhará quando tiver a tarefa de bombear creme de leite ou produtos cultivados.
Os sistemas utilitários integrados são vitais para a operação contínua. Água gelada, vapor e ar estéril devem fluir perfeitamente no processo em pressões e temperaturas exatas. A infraestrutura automatizada de limpeza no local (CIP) minimiza o uso de produtos químicos e os tempos de resposta. O design CIP eficaz evita a contaminação cruzada e reduz o impacto ambiental ao recuperar e reutilizar água de lavagem e soluções de limpeza. O sistema CIP deve ser dimensionado corretamente para fornecer o fluxo turbulento necessário (normalmente acima de 1,5 metros por segundo) para limpar as paredes dos tubos e limpar os pontos mortos de forma eficaz.
Selecionar o parceiro certo requer uma verificação técnica profunda. A profundidade da engenharia e os padrões de conformidade separam os fabricantes premium dos fabricantes padrão. Você deve olhar além do discurso de vendas e examinar os padrões de engenharia mecânica e elétrica.
Avalie a capacidade do fabricante de adaptar o equipamento padrão às áreas específicas da planta. Eles devem adaptar soluções para portfólios variados de produtos, distinguindo entre leite fluido e laticínios de alta viscosidade e valor agregado. Avalie sua abordagem para equilíbrio de massa, eficiência térmica, dinâmica de fluidos e gerenciamento de viscosidade para produtos com alto teor de sólidos. Um fabricante competente fornecerá modelos 3D detalhados e layouts de tubulação demonstrando como o equipamento se ajustará às suas instalações existentes, contabilizando o acesso para manutenção, passarelas do operador e inclinações de drenagem.
A adesão estrita aos padrões sanitários evita a contaminação microbiana e a deterioração do produto. As certificações exigidas incluem Padrões Sanitários 3-A, diretrizes EHEDG e conformidade com FDA ou Portaria de Leite Pasteurizado. Soldagem higiênica, eliminação de pernas mortas e rugosidade superficial precisa (valores Ra) são obrigatórias. A seleção do material deve priorizar o aço inoxidável 316L para superfícies de contato com o produto em relação ao aço inoxidável 304 padrão, já que o 316L oferece resistência superior à corrosão causada por produtos químicos CIP agressivos, como ácido nítrico e hidróxido de sódio.
Avalie a capacidade do fabricante de integrar equipamentos ao projeto geral das instalações da planta. Isto inclui zoneamento higiênico para separação úmida e seca, tratamento de ar ambiental (HVAC) para manter a pressão positiva nas salas de enchimento e planejamento de caminhos de drenagem para evitar água parada e crescimento bacteriano.
O processamento moderno de laticínios depende de automação avançada para manter a consistência e a segurança. Analise a integração de sistemas SCADA, CLPs e interfaces IHM. Os sistemas devem monitorar as métricas de qualidade do leite recebido em tempo real. Indicadores de contagem de células somáticas, gordura butírica, proteínas e sólidos totais determinam ajustes automáticos dos parâmetros do processo. A arquitetura de controle deve utilizar padrões de programação de código aberto em vez de código de caixa preta proprietário, permitindo que sua equipe de manutenção interna solucione problemas sem depender inteiramente do OEM.
O fabricante deve fornecer registros eletrônicos de lote e relatórios automatizados para auditorias regulatórias. Sensores de manutenção preditiva que rastreiam a vibração nos recipientes separadores, a temperatura nos rolamentos da bomba e as taxas de fluxo através dos trocadores de calor garantem tempo de atividade contínuo, alertando os operadores sobre a degradação mecânica antes que ocorra uma falha catastrófica.
| Área de Avaliação | Requisitos Críticos | Bandeiras Vermelhas |
|---|---|---|
| Projeto Sanitário | Certificação 3-A/EHEDG, aço inoxidável 316L, zero pontos mortos, soldagem orbital | Uso de aço inoxidável 304 em superfícies de contato, requisitos de limpeza manual, conexões roscadas |
| Automação | SCADA integrado, ajuste de parâmetros em tempo real, registros eletrônicos de lote, código PLC aberto | CLPs proprietários de código fechado, falta de sensores de manutenção preditiva, registro manual de dados |
| Flexibilidade | Matrizes de válvulas modulares à prova de mistura, rápido retorno CIP, receitas de vários produtos | Longos tempos de troca, layouts rígidos de tubulação de produto único, painéis giratórios manuais |
| Eficiência Térmica | Aquecimento regenerativo de até 95%, tubos de retenção isolados, acionamentos de frequência variável em bombas | Aquecimento de passagem única, vasos não isolados, motores de velocidade fixa causando desperdício de energia |
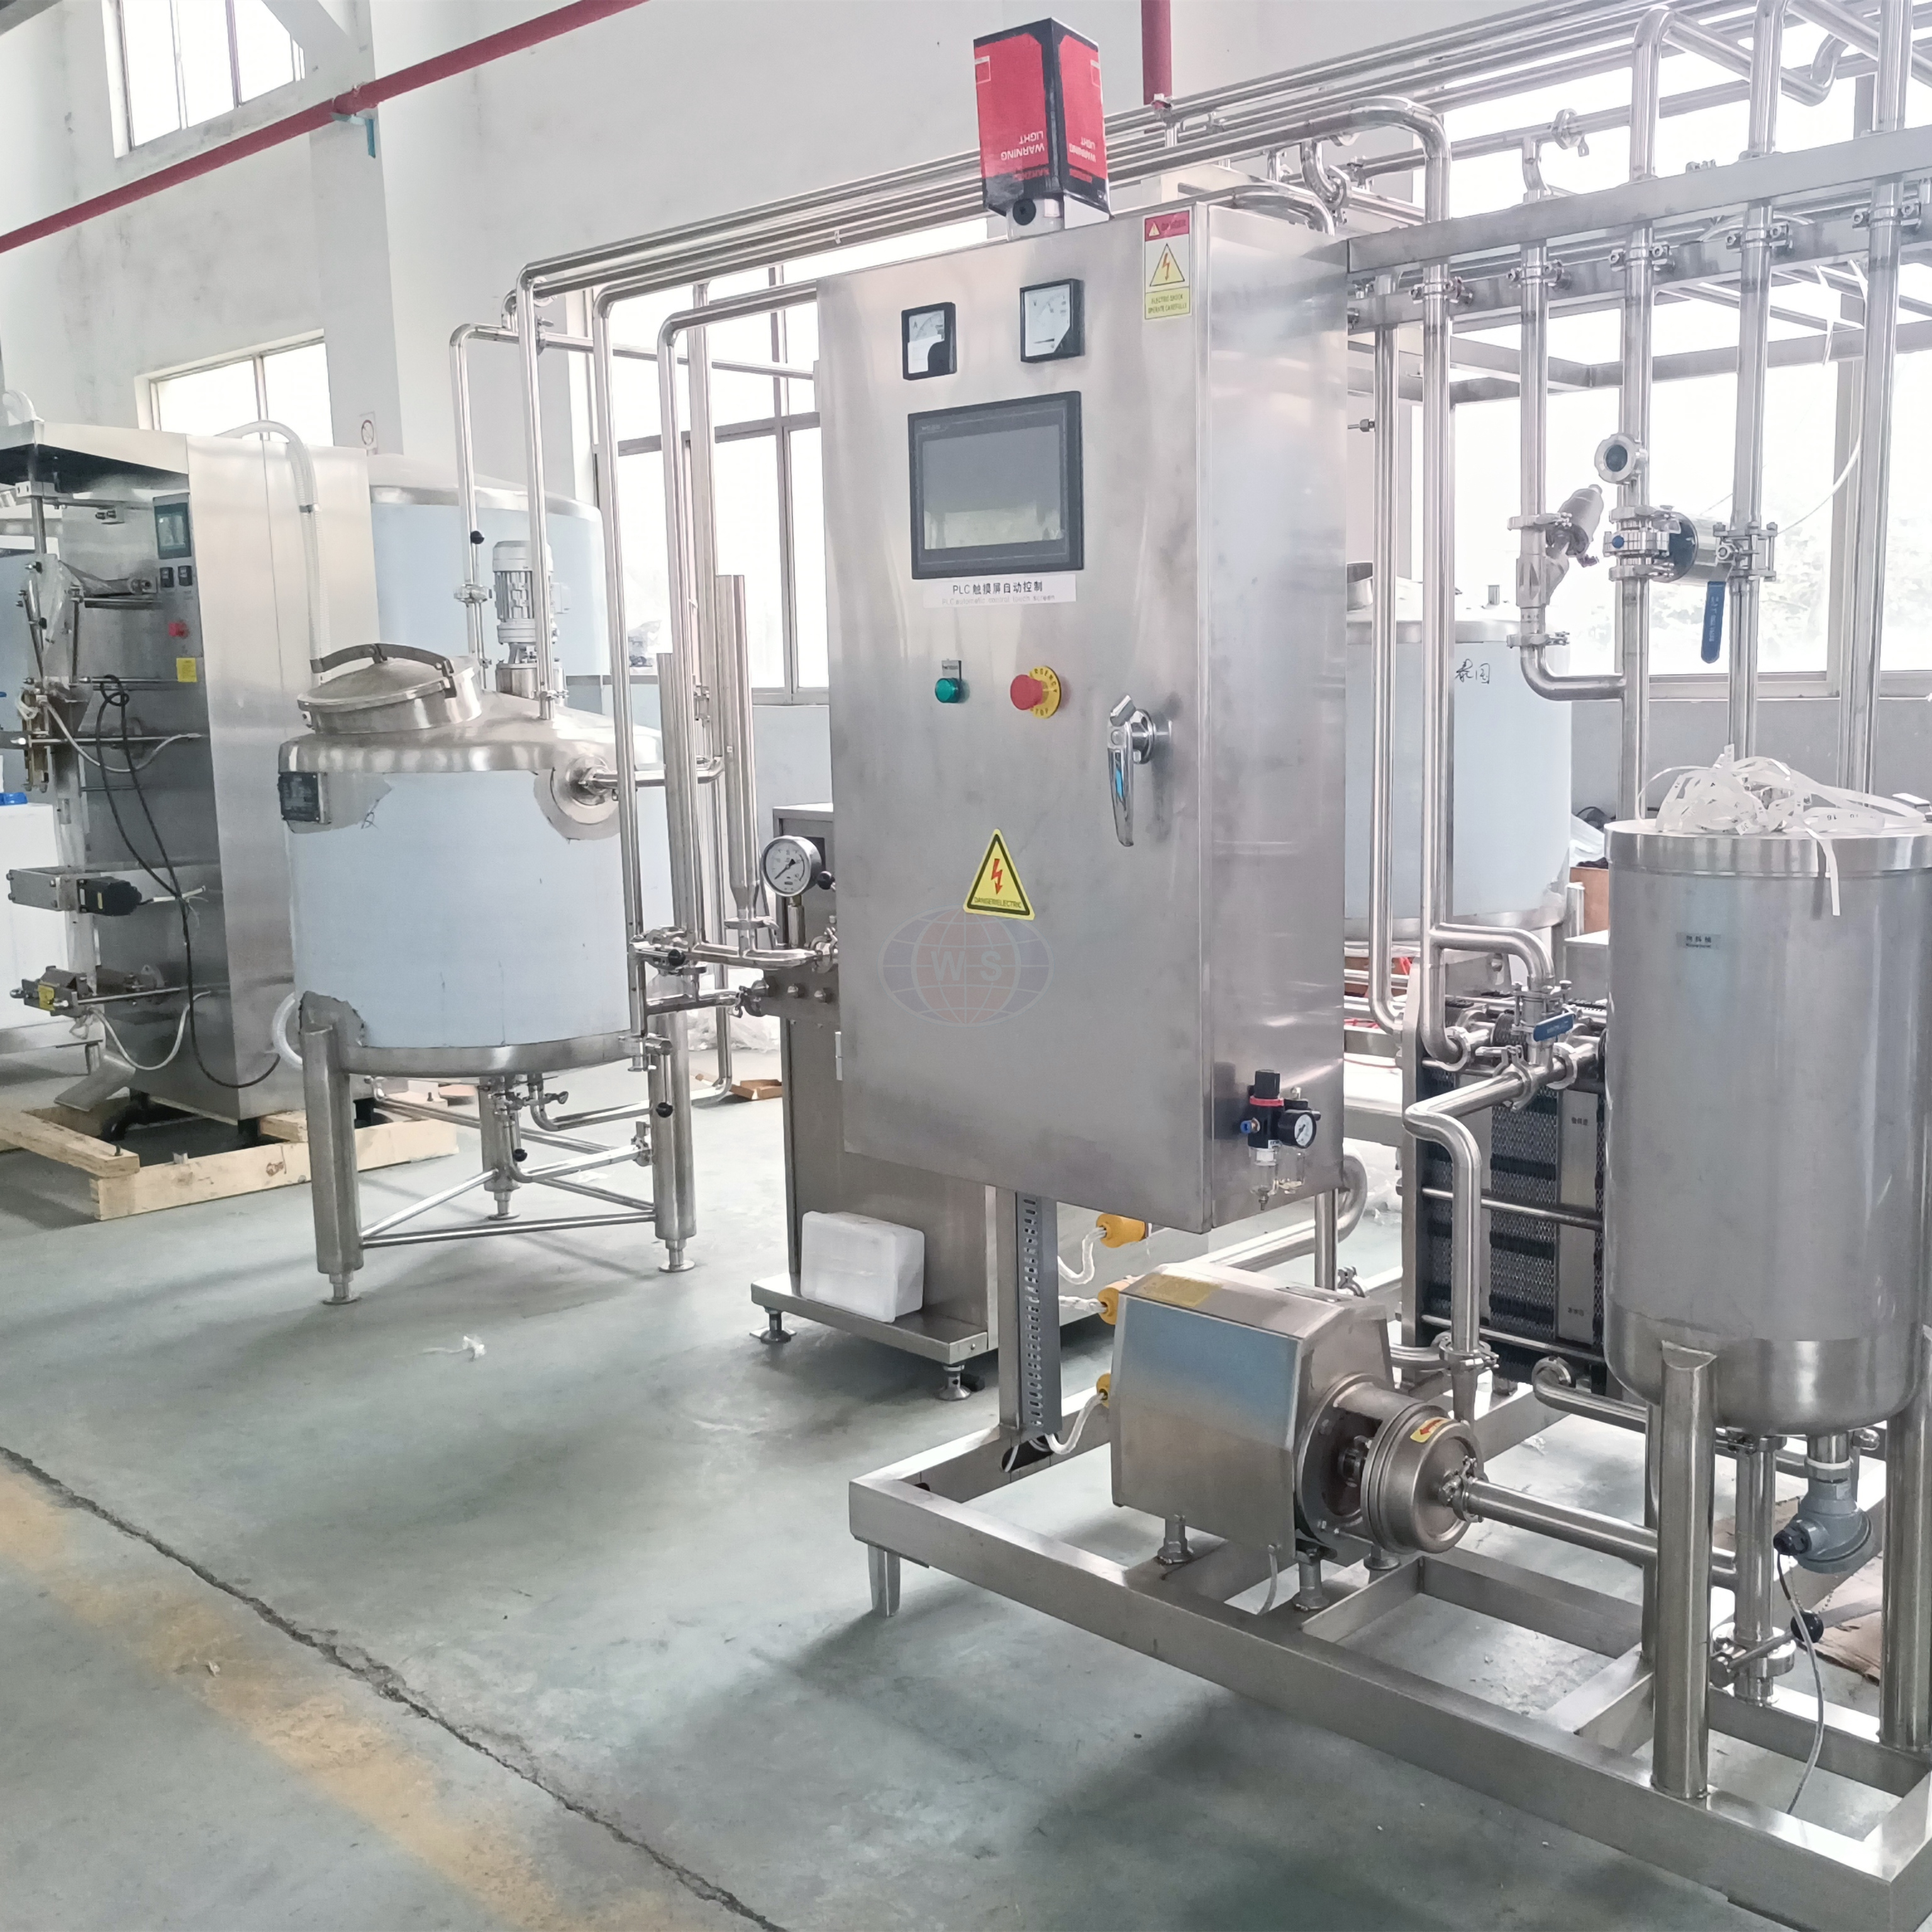
Um histórico comprovado em ambientes de serviço pesado valida as afirmações de engenharia do fornecedor. A verificação do desempenho passado mitiga os riscos de implementação e garante que o equipamento funcionará sob estresse operacional contínuo, 24 horas por dia, 7 dias por semana.
Verifique o desempenho anterior de um fornecedor por meio de verificações rigorosas de referências. Realize visitas locais às plantas operacionais para observar o equipamento funcionando em condições reais. Solicite estudos de caso que demonstrem métricas verificáveis de rendimento e rendimento. Diferencie fornecedores especializados em equipamentos artesanais de pequena escala e aqueles que fornecem sistemas de fluxo contínuo de alta capacidade. Um planta industrial de processamento de leite requer engenharia robusta e de serviço contínuo, capaz de lidar com dezenas de milhares de litros por hora sem degradação térmica ou falha mecânica.
Muitos projetos envolvem a modernização de instalações existentes em vez da construção de locais novos. Avalie o fornecedor de equipamentos de processamento de leite na sua capacidade de integrar com segurança novos equipamentos com ativos legados. Eles devem conseguir isso sem comprometer a certificação geral da linha ou anular as garantias existentes. Isto requer um conhecimento profundo de sistemas de controle mais antigos e a capacidade de conectar protocolos de comunicação entre CLPs legados e redes SCADA modernas. O fornecedor também deve mapear os pontos físicos de ligação, garantindo que a nova tubulação esteja alinhada com os coletores existentes sem criar restrições de fluxo.
Defina expectativas estritas para testes de aceitação de fábrica (FAT). Exija testes de simulação, testes de pressão, testes hidráulicos e simulação de circuito de controle de automação antes que o equipamento saia da instalação. O FAT deve verificar se todos os pontos de E/S se comunicam corretamente e se os intertravamentos de segurança funcionam conforme projetado. Os protocolos de Teste de Aceitação no Local (SAT) devem incluir testes úmidos com produto real, validação de rendimento, validação de recuperação química e verificação CIP pós-instalação. O SAT é a porta final antes da transferência; não assine até que a linha atenda às métricas garantidas de rendimento e consumo de serviços públicos especificadas no contrato.
O suporte pós-instalação determina a viabilidade a longo prazo da linha de processamento. A operação contínua exige estruturas de manutenção confiáveis e acesso imediato a peças de reposição.
Determine como o fabricante calcula a vida útil dos componentes. Entenda as horas de operação esperadas antes que grandes revisões sejam necessárias para centrífugas, blocos homogeneizadores e bombas de alta pressão. Avalie a precisão e a taxa de desvio de calibração de instrumentação em linha, como medidores de vazão e transmissores de densidade. Equipamento robusto suporta ciclos térmicos contínuos e produtos químicos CIP agressivos sem falha prematura da vedação ou fadiga do metal. Solicite dados de tempo médio entre falhas (MTBF) para peças móveis críticas.
Analise o risco de componentes proprietários versus componentes prontos para uso. Válvulas, sensores, vedações e placas trocadoras de calor padronizadas garantem a rápida substituição pelos distribuidores locais. Se um fabricante depende muito de peças proprietárias usinadas sob medida, você corre o risco de um período de inatividade prolongado durante interrupções na cadeia de fornecimento. Avalie os acordos de nível de serviço (SLAs) do fabricante. A proximidade do estoque de peças de reposição, o acesso ao catálogo OEM e os tempos garantidos de resposta a emergências são essenciais para minimizar o tempo de inatividade. Certifique-se de que eles oferecem recursos de diagnóstico remoto para solucionar falhas de PLC sem enviar um técnico.
Equipamentos avançados exigem operadores qualificados para funcionar com eficiência. Descreva os requisitos para programas abrangentes de treinamento de operadores, abrangendo inicialização, desligamento, sequenciamento CIP e solução de problemas mecânicos básicos. Exija documentação detalhada do procedimento operacional padrão (SOP), incluindo recursos visuais e guias de manutenção passo a passo. O diagnóstico remoto contínuo e o suporte técnico permitem rápida solução de problemas sem esperar pelos técnicos de campo. O treinamento também deve abranger protocolos de segurança para o manuseio de vapor de alta pressão e produtos químicos de limpeza cáusticos.
A execução de uma instalação de equipamentos em grande escala envolve obstáculos logísticos e operacionais. O planejamento proativo evita o descarrilamento do projeto e estouros de orçamento.
As restrições da cadeia de fornecimento global afetam a disponibilidade de aço inoxidável, válvulas especiais e componentes eletrônicos de PLC. Estruture contratos com penalidades e incentivos baseados em marcos. Vincule-os diretamente às datas de entrega e comissionamento para garantir a responsabilidade do fornecedor. Exija que o fabricante forneça um gráfico de Gantt detalhado para rastrear aquisição, fabricação, montagem, FAT, envio e instalação. Monitore esse cronograma semanalmente para identificar antecipadamente possíveis atrasos e implementar planos de contingência, como frete aéreo de componentes críticos, em vez de depender do frete marítimo.
A integração de novas linhas em instalações existentes requer estratégias precisas de faseamento. Interrompa a produção atual somente quando for absolutamente necessário. Um gerente de projeto dedicado por parte do fabricante deve coordenar com os empreiteiros civis, elétricos e de serviços públicos locais para garantir uma execução tranquila. Planeje ligações durante períodos de manutenção programada ou temporadas de baixa produção. Utilize a digitalização a laser 3D das instalações existentes para garantir que o novo equipamento se encaixe perfeitamente, eliminando a necessidade de modificações na tubulação no local que causam atrasos e introduzem riscos de contaminação.
R: Uma linha pronta para uso inclui componentes completos, desde a recepção do leite cru, desaeração, separação, homogeneização e pasteurização até a interface da embalagem. Ele também integra totalmente sistemas CIP, coletores de serviços públicos e controles de automação centralizados para uma operação perfeita.
R: Os prazos normalmente variam de 8 a 18 meses. Isso leva em consideração a engenharia personalizada, os prazos de fabricação, a logística de remessa, a preparação do local, a instalação mecânica, a fiação elétrica e os rigorosos testes de aceitação do local (SAT).
R: Os fornecedores devem manter padrões críticos, incluindo Padrões Sanitários 3-A, EHEDG, ISO 9001 e selos de vasos de pressão ASME. A conformidade com estruturas regionais como a Portaria sobre Leite Pasteurizado (PMO) da FDA também é obrigatória para o leite fluido.
R: Equipamentos recondicionados acarretam compensações. Embora a aquisição inicial seja mais rápida, você enfrenta possíveis problemas de integração de automação, vida útil residual mais curta, maior desgaste nas vedações internas e falta de garantias modernas de eficiência.
R: O sucesso operacional é medido pelo aumento do rendimento do produto, minimização do desperdício de produtos, consumo otimizado de serviços públicos, menor tempo de inatividade para manutenção e redução da perda de produtos por meio de automação avançada e padronização em linha precisa.
