
Ligue para nós hoje
+86-15800763021
Envie-nos
Adicionar
775 Road Chihua, cidade de Zhelin, distrito fengxiano, Xangai
 Português
Número Browse:0 Autor:editor do site Publicar Time: 2026-08-18 Origem:alimentado


A demanda global por mussarela exige que os processadores de laticínios façam a transição de operações em lote para sistemas contínuos e de alto rendimento. O mercado de queijo para pizza com baixo teor de umidade impulsiona essa necessidade de escala. O aumento da produção de mussarela apresenta sérios desafios técnicos. Você deve manter proporções exatas de gordura sobre matéria seca (FDM). Você também precisa garantir propriedades funcionais consistentes, como elasticidade e capacidade de fusão. Prevenir a perda de rendimento e ao mesmo tempo aderir a padrões de higiene rigorosos é fundamental para a eficiência da planta. Alcançar essas métricas requer mais do que equipamentos padrão para laticínios. Requer avaliar como um especialista fabricante de linha de produção de queijo mussarela engenheiros em cada fase do processo. Da padronização do leite ao estiramento contínuo, salmoura e embalagem, cada etapa é importante. A engenharia adequada garante confiabilidade operacional a longo prazo e produção consistente do produto.
Você deve delinear os requisitos do equipamento com base no seu produto final específico. A mussarela fresca com alto teor de umidade requer um manuseio diferente do queijo para pizza com baixo teor de umidade e parcialmente desnatado (LMPS). A mussarela fresca exige uma moldagem suave para reter água. O LMPS requer extração robusta de umidade e resfriamento rápido. Você precisa estabelecer métricas básicas para teor de umidade, metas de pH e expectativas de prazo de validade no início da fase de projeto. A configuração mecânica da sua linha determinará a eficácia com que você atingirá essas metas dia após dia. Se o seu equipamento não tiver os recursos de ajuste necessários, você enfrentará dificuldades com a variabilidade do produto. Os operadores precisam de controle preciso sobre aquecimento, resfriamento e cisalhamento mecânico para atingir as especificações exatas exigidas pelos clientes posteriores.
Ao configurar a linha, considere os requisitos funcionais específicos do usuário final. As cadeias de pizzarias exigem queijo que derreta uniformemente, sem escurecimento excessivo ou óleo. Os consumidores do varejo procuram mussarela fresca com textura macia e delicada e alta retenção de umidade. Os equipamentos devem ser adaptados a esses perfis distintos. Uma abordagem única não funciona no processamento de grandes volumes de laticínios. Você deve especificar os parâmetros exatos de umidade, teor de sal e níveis de pH durante a fase inicial de projeto do equipamento para garantir que a instalação final atenda às suas metas de produção.
O design do equipamento influencia diretamente na retenção de gordura e caseína. Definir metas rigorosas de FDM garante a conformidade regulatória e maximiza o uso de matérias-primas. Os sistemas legados muitas vezes sofrem com perdas significativas de rendimento. A perda de gordura ao esticar a água é um ponto de falha comum. Os sistemas modernos projetam as fases de coagulação e alongamento para reter a gordura na matriz proteica. Isso evita que sólidos valiosos sejam levados pelo ralo. Cada fração de percentual de gordura perdida no soro ou na água de estiramento representa um impacto direto na lucratividade da planta. Projetos avançados de cubas e programas de corte otimizados são essenciais para maximizar a transferência de sólidos de leite para o bloco final de queijo.
Para alcançar o rendimento ideal, os operadores devem monitorar de perto o processo de coagulação. A firmeza da coalhada no momento do corte determina a quantidade de gordura e proteína que será retida. Se a coalhada for cortada muito cedo, ela se estilhaça, criando finos microscópicos que se perdem no soro. Se cortada tarde demais, a coalhada fica excessivamente firme, dificultando a expulsão da umidade. Sensores automatizados em cubas modernas medem a firmeza da coalhada em tempo real, acionando a sequência de corte no momento exato e ideal. Este nível de controle é uma marca registrada de um sistema bem projetado. linha de produção industrial de mussarela.
Existe uma correlação direta entre o manuseio mecânico e a matriz proteica do queijo. Os fabricantes de pizzas industriais exigem tolerâncias rigorosas quanto à cor das bolhas e à formação de óleo. O design da linha controla esses resultados. Se as brocas de alongamento aplicarem muito cisalhamento, as fibras de proteína se rompem. Isto resulta num estiramento deficiente e libertação excessiva de óleo durante a cozedura. O controle mecânico preciso garante funcionalidade consistente. A velocidade dos sem-fins, a temperatura do meio de estiramento e o tempo de residência na câmara de estiramento desempenham todos papéis críticos no desenvolvimento da estrutura desejada da massa filada.
O alinhamento das fibras proteicas durante a fase de alongamento é o que confere à mussarela seu alongamento característico. Este alinhamento requer um delicado equilíbrio entre calor e trabalho mecânico. Muito calor derreterá a gordura da matriz proteica, enquanto muito pouco calor impedirá que as fibras se alinhem adequadamente. Os operadores devem ter a capacidade de ajustar estes parâmetros com base nas características específicas da coalhada que entra na maca. Sistemas de controle automatizados permitem esses microajustes, garantindo que cada lote de queijo atenda aos rígidos requisitos funcionais do mercado.
A parte frontal da linha deve acomodar variações nas fontes de leite. Você pode processar leite de vaca, leite de búfala ou sólidos de leite reconstituído. O equipamento deve aguentar essas mudanças sem comprometer a estrutura do produto final. Unidades flexíveis de padronização permitem que os operadores ajustem dinamicamente as proporções proteína/gordura. Isto garante a formação consistente da coalhada, independentemente das flutuações sazonais do leite. A composição do leite muda ao longo do ano com base na dieta e no ciclo de lactação do rebanho. Seu equipamento deve ser robusto o suficiente para lidar com essas variações e, ao mesmo tempo, produzir um produto final consistente.
A padronização é a primeira linha de defesa contra a variabilidade da matéria-prima. Ao controlar com precisão a proporção entre caseína e gordura no leite para queijo, os operadores podem garantir coagulação e rendimento previsíveis. Os sistemas automatizados de padronização usam sensores em linha para medir a composição do leite recebido e ajustar automaticamente a adição de creme ou leite desnatado para atingir a proporção desejada. Isso elimina suposições e cálculos manuais associados à padronização de lotes, resultando em um processo mais consistente e eficiente.
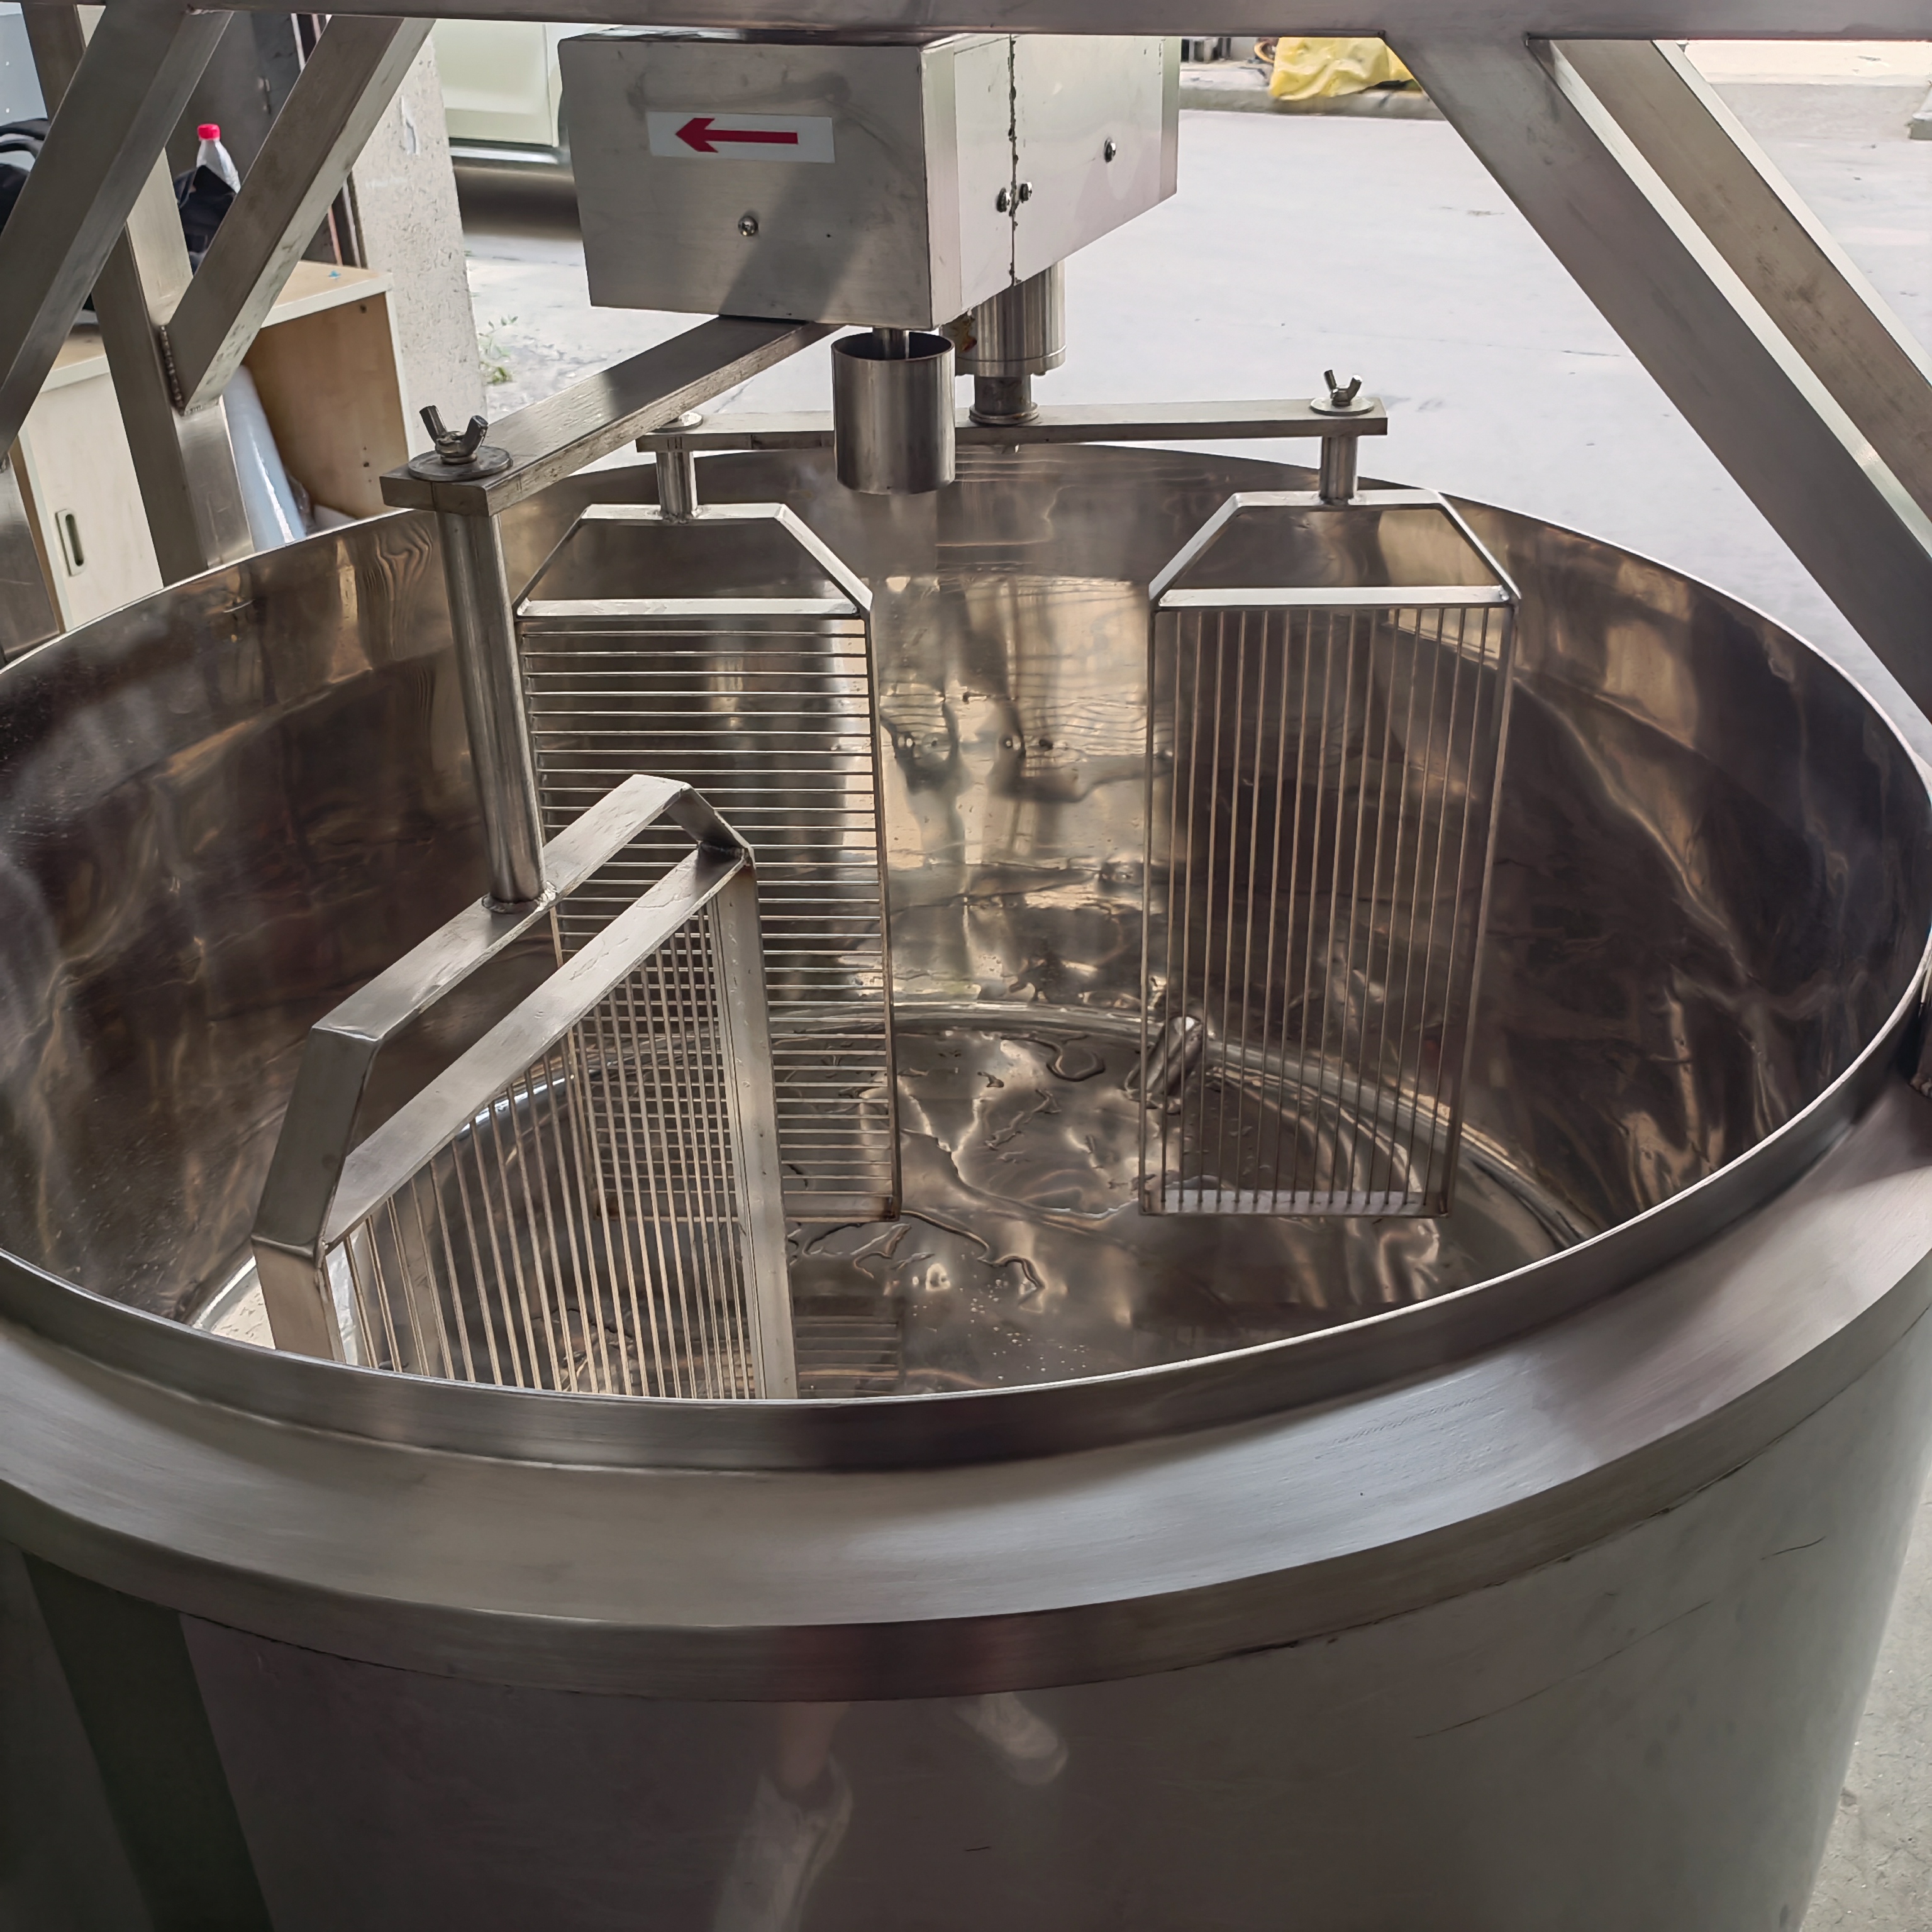
Unidades de padronização automatizadas alcançam proporções precisas de proteína e gordura antes da coagulação. Isso garante consistência, independentemente das mudanças sazonais do leite. As especificações do tratamento térmico requerem um equilíbrio cuidadoso. Você deve garantir a segurança microbiana da pasteurização enquanto mantém as propriedades ideais de formação de coalhada. O superaquecimento desnatura as proteínas do soro, o que interfere na coagulação adequada da caseína. O controle preciso da temperatura não é negociável. O processo de pasteurização deve ser monitorado cuidadosamente para garantir que o leite atinja a temperatura necessária durante o tempo de conservação especificado, sem ultrapassar os limites que danificariam as proteínas.
O projeto do tubo de retenção do pasteurizador e das placas do trocador de calor é fundamental para manter esse equilíbrio. Os trocadores de calor a placas de alta eficiência permitem aquecimento e resfriamento rápidos, minimizando a carga térmica do leite. O tubo de retenção deve ser dimensionado corretamente para garantir que cada partícula de leite receba o tratamento térmico necessário. Qualquer desvio na temperatura ou no tempo de espera pode ter um efeito cascata nos processos posteriores, levando a uma coagulação deficiente, rendimento reduzido e propriedades funcionais inconsistentes no queijo final.
Avaliar cubas de queijo horizontais versus verticais fechadas é fundamental para produção em larga escala. As cubas horizontais geralmente proporcionam melhor rendimento para a produção industrial contínua. A precisão do corte mecânico depende de designs de facas automatizados e afiados. Essas facas garantem um tamanho uniforme da coalhada. A coalhada uniforme minimiza a geração de microcoalhada ou finos. A redução de finos maximiza a eficiência da separação do soro e aumenta o rendimento geral. A geometria da cuba e o design do sistema de agitação também desempenham papéis importantes para garantir uma distribuição uniforme do calor e uma formação consistente da coalhada.
A fase de corte é particularmente sensível. Facas cegas ou agitação excessivamente agressiva rasgarão a coalhada em vez de cortá-la de maneira limpa. Essa ação de rasgar libera gordura e proteína no soro, reduzindo o rendimento e impactando negativamente a textura do queijo. A manutenção regular e o afiamento das facas da cuba são essenciais para manter o desempenho ideal. Os programas de corte automatizados devem ser cuidadosamente calibrados para corresponder às características específicas da coalhada, garantindo um corte limpo e máxima retenção de sólidos do leite.
A seção de alongamento é o ponto central de avaliação para qualquer fornecedor de equipamentos de processamento de mussarela. Esta etapa define as características da massa filada. A velocidade automatizada do sem-fim, os sensores de temperatura e os controles mecânicos de cisalhamento alinham as fibras proteicas. Isso cria a estrutura fibrosa e elástica característica da mussarela. O projeto da câmara de estiramento e a configuração das brocas determinam quanto trabalho mecânico é aplicado à coalhada. Muito trabalho danificará a matriz proteica, enquanto muito pouco resultará em uma textura quebradiça e não esticada.
| Tecnologia de alongamento | Meio de aquecimento | Vantagem Primária | Desafio Operacional |
|---|---|---|---|
| Alongamento à base de água | Água Quente | Otimiza o teor de umidade para formatos de mussarela fresca. | Arrisca a perda de gordura na água do processo, exigindo sistemas de recuperação. |
| Alongamento a seco (vapor) | Injeção Direta de Vapor | Elimina o escoamento de gordura e mantém maior rendimento geral. | Requer controle preciso de temperatura para evitar queimar a coalhada. |
| Aquecimento encamisado | Vapor/água na jaqueta | Fornece aquecimento suave e indireto para estruturas delicadas de coalhada. | Taxas de transferência de calor mais lentas em comparação com métodos de injeção direta. |
A escolha entre alongamento à base de água e a seco depende muito do produto alvo. A mussarela fresca, com alto teor de umidade, se beneficia da hidratação proporcionada pelo alongamento com água. No entanto, a água do processo deve ser gerida cuidadosamente para recuperar qualquer gordura perdida e evitar problemas ambientais. O estiramento a seco, utilizando injeção direta de vapor, é altamente eficiente para queijos para pizza com baixo teor de umidade. Elimina a necessidade de água de processo e maximiza o rendimento, mantendo toda a gordura dentro da matriz do queijo. Os bicos de injeção de vapor devem ser projetados para distribuir o calor uniformemente, sem criar pontos quentes que possam danificar a proteína.
Carrosséis de moldagem contínua oferecem sistemas flexíveis para trocas rápidas. Você pode alternar facilmente entre blocos de 2,5 kg e blocos de 10 kg. Eles também lidam com diferentes formatos, como bolas, toras ou blocos. Canais de pré-resfriamento e endurecimento estabilizam o formato do bloco. Eles preservam a estrutura da gordura e controlam a temperatura central antes do produto entrar na salmoura. Os sistemas de salmoura dinâmicos gerenciam a absorção de sal, os tempos de resfriamento e a higiene da salmoura. Isso interrompe a acidificação e finaliza o teor de umidade. O processo de moldagem deve ser suave o suficiente para evitar danificar as fibras proteicas esticadas, mas firme o suficiente para criar um bloco coeso sem vazios internos.
Depois de moldado, o queijo deve ser resfriado rapidamente para fixar a estrutura e interromper o processo de acidificação. Os canais de pré-resfriamento usam água gelada para diminuir rapidamente a temperatura da superfície dos blocos. Isso cria uma película externa firme que ajuda o bloco a manter sua forma durante o processo de salmoura. O próprio sistema de salmoura deve ser cuidadosamente controlado para garantir uma absorção consistente de sal. A concentração de sal, a temperatura e as taxas de circulação afetam a rapidez com que o sal penetra no queijo. Os sistemas automatizados de gerenciamento de salmoura monitoram e ajustam continuamente esses parâmetros, garantindo que cada bloco de queijo atinja o teor de sal desejado.
A estabilização da temperatura controla a temperatura interna do bloco para preparar o queijo para processamento posterior. A integração de sistemas de Congelamento Rápido Individual (IQF) para mussarela ralada requer a preservação da matriz proteica. Isto evita a desidratação e perfis de fusão deficientes após o descongelamento. A integração em linha de sistemas de trituração de alta velocidade e aplicadores de agente antiaglomerante prepara formatos de pizza e queijo. A embalagem com atmosfera modificada (MAP) utiliza descarga de gás e vedação a vácuo para evitar a oxidação e prolongar a vida útil. A transição da salmoura para a linha de embalagem deve ser perfeita para evitar flutuações de temperatura que possam afetar a qualidade do queijo.
Para pizza de queijo ralado, o processo IQF é fundamental. O queijo deve ser congelado rapidamente para evitar a formação de grandes cristais de gelo, que podem danificar a matriz proteica e levar a uma fraca capacidade de fusão. A esteira IQF deve ser projetada para manter os pedaços separados durante o congelamento, evitando que se amontoem. Agentes antiaglomerantes, como celulose ou amido, são aplicados em linha para evitar ainda mais a aglomeração e garantir um produto de fluxo livre. O sistema de embalagem MAP então lava os sacos com uma mistura específica de nitrogênio e dióxido de carbono para deslocar o oxigênio, evitando o crescimento de mofo e prolongando a vida útil do produto.
Você deve avaliar o equipamento quanto à estrita conformidade com padrões sanitários como EHEDG, USDA-Dairy ou 3-A. Um líder fabricante de fábrica de queijo mussarela projeta sistemas CIP integrados para minimizar o consumo de produtos químicos. Os ciclos CIP automatizados reduzem os tempos de resposta. Eles eliminam pontos de alojamento bacteriano em brocas de estiramento e câmaras de moldagem. O projeto sanitário adequado evita a contaminação cruzada e garante a segurança do produto. Toda superfície que entra em contato com o leite ou queijo deve ser lisa, acessível e fácil de limpar. Pernas mortas, fendas e cantos vivos devem ser eliminados do projeto do equipamento.
O próprio sistema CIP deve ser projetado para máxima eficiência. Válvulas e bombas automatizadas controlam o fluxo das soluções de limpeza, garantindo que cada parte da linha receba a concentração correta de produtos químicos na temperatura e vazão corretas. O sistema deve ser capaz de limpar completamente o equipamento sem exigir intervenção manual. Isto não só reduz os custos de mão-de-obra, mas também garante um processo de limpeza consistente e repetível. Sensores de verificação monitoram os parâmetros CIP, fornecendo prova documentada de que o equipamento foi limpo de acordo com os padrões exigidos antes da produção ser retomada.
Sistemas PLC avançados são necessários para gerenciar o fluxo contínuo de produtos em vários estágios. O gerenciamento automatizado de receitas permite a alternância perfeita entre SKUs de produtos. Você pode fazer a transição de bolas frescas com alto teor de umidade para blocos de pizza com baixo teor de umidade com tempo de inatividade físico mínimo. A IoT Industrial permite o registro de dados para rastreabilidade de lotes e garantia de qualidade. Ele também rastreia a Eficácia Geral do Equipamento (OEE) e oferece suporte a cronogramas de manutenção preditiva. O sistema de controle é o cérebro da linha de produção, coordenando as ações de cada bomba, válvula e motor para garantir um processo suave e eficiente.
Os sistemas de gerenciamento de receitas armazenam os parâmetros operacionais específicos para cada tipo de queijo produzido. Quando o operador seleciona uma receita, o PLC ajusta automaticamente as temperaturas do recipiente, as velocidades de corte, as velocidades do sem-fim de estiramento e os tempos de resfriamento para atender aos requisitos daquele produto específico. Isto elimina ajustes manuais e reduz o risco de erro humano. Os sistemas de rastreabilidade de dados registram todos os parâmetros do processo produtivo, vinculando-os a um número de lote específico. Isso proporciona um histórico completo do produto, desde a entrada do leite até o queijo final embalado, garantindo total rastreabilidade em caso de problema de qualidade.
Projetar o layout da fábrica com dimensões modulares permite a expansão futura da capacidade. Você pode expandir sem precisar de uma reformulação completa da infraestrutura da concessionária. A compatibilidade downstream é igualmente importante. Garanta que a linha de produção primária interaja facilmente com as linhas secundárias de corte em cubos, trituração e embalagem a granel. Isso cria um processo de fabricação coeso e ininterrupto. Ao planejar uma nova instalação ou atualizar uma já existente, você deve considerar o crescimento futuro. O equipamento deve ser projetado de forma a permitir a adição de cubas, macas ou linhas de embalagem adicionais sem interromper as operações existentes.
A flexibilidade nos formatos de bloco também é crucial para responder às mudanças nas demandas do mercado. Os sistemas de moldagem e embalagem devem ser capazes de lidar com uma variedade de tamanhos e formatos, desde pequenos blocos de varejo até grandes formatos industriais. Os moldes de troca rápida e as máquinas de embalagem ajustáveis permitem que os operadores alternem rapidamente entre os formatos, minimizando o tempo de inatividade e maximizando a utilização do equipamento. Este nível de flexibilidade garante que a fábrica possa adaptar-se às novas exigências dos clientes e às tendências do mercado sem exigir um investimento significativo de capital em novos equipamentos.
A integração de uma linha de produção industrial contínua de mussarela em uma instalação existente apresenta realidades físicas e operacionais. A integração brownfield requer um agendamento cuidadoso para evitar a interrupção das operações atuais. Você deve estabelecer marcos de validação claros. Protocolos para Teste de Aceitação de Fábrica (FAT) e Teste de Aceitação de Local (SAT) são obrigatórios. Esses testes verificam as metas de rendimento, umidade e rendimento antes da entrega final. O processo de instalação deve ser meticulosamente planejado e executado para minimizar o tempo de inatividade e garantir uma transição tranquila para o novo equipamento.
O FAT é realizado nas instalações do fabricante antes do equipamento ser enviado. Envolve o funcionamento do equipamento com água ou produto de teste para verificar se atende às especificações mecânicas e elétricas. O SAT é realizado nas instalações do processador após a instalação do equipamento. Envolve operar o equipamento com leite e coalhada reais para verificar se ele atende às garantias de desempenho de rendimento, rendimento e qualidade do produto. Ambos os testes são essenciais para identificar e resolver quaisquer problemas antes que o equipamento entre em plena produção.
Avalie a infraestrutura de suporte global do fabricante. Verifique a presença regional de engenharia e os recursos de diagnóstico remoto. A disponibilidade do serviço de emergência é fundamental para minimizar o tempo de inatividade não planejado. A gestão do desgaste requer fornecimento proativo. Estabeleça cronogramas de estoque para componentes de alto desgaste, como facas de corte, revestimentos de eixo helicoidal de extrusora e juntas de moldagem. Ter essas peças em mãos evita interrupções catastróficas na produção. Um programa de manutenção robusto é essencial para manter o equipamento funcionando com eficiência máxima e prolongar sua vida útil operacional.
Os recursos de diagnóstico remoto permitem que os engenheiros do fabricante se conectem ao sistema PLC da planta e solucionem problemas em tempo real. Isso pode reduzir significativamente o tempo de inatividade, identificando a causa raiz de um problema com rapidez e precisão. Os Acordos de Nível de Serviço (SLAs) devem definir claramente os tempos de resposta do fabricante para suporte técnico e entrega de peças sobressalentes. Um fornecedor confiável terá um estoque abrangente de peças de reposição e uma equipe de serviço dedicada, pronta para ajudar sempre que necessário. A manutenção proativa, apoiada por uma forte parceria com o fornecedor do equipamento, é a chave para maximizar o tempo de atividade e garantir o sucesso a longo prazo da linha de produção.
Para garantir uma implantação bem-sucedida do seu novo equipamento de processamento, siga estas etapas críticas:
R: A proporção típica é de 9 a 11 litros de leite de vaca por 1 quilograma de queijo. A composição do leite, as metas de umidade e a eficiência do equipamento determinam essa proporção. Sistemas que retêm efetivamente a gordura e minimizam os finos durante o corte alcançam os melhores rendimentos.
R: O design mecânico do cisalhamento e do sem-fim alinha as fibras de proteína. Se o cisalhamento for muito agressivo, a matriz proteica se rompe, causando um estiramento deficiente e uma formação excessiva de óleo durante o cozimento. Controles precisos de temperatura e velocidade garantem propriedades funcionais ideais.
R: O alongamento com água usa água quente para aquecer a coalhada, o que é ótimo para queijos com alto teor de umidade, mas pode causar perda de gordura. O alongamento a vapor injeta vapor direto, eliminando a água do processo. Isso retém mais gordura e aumenta o rendimento geral do queijo para pizza com baixo teor de umidade.
R: Ele permite que os operadores alternem rapidamente entre diferentes especificações de produtos. Você pode alterar as metas de umidade, as velocidades do sem-fim e os tempos de resfriamento pressionando um botão. Isso minimiza o tempo de inatividade e garante qualidade consistente em diferentes formatos de queijo.
R: Carrosséis contínuos automatizam o processo de modelagem sem parar a linha. Eles apresentam moldes intercambiáveis, permitindo trocas rápidas entre diferentes tamanhos ou formatos de blocos. Essa flexibilidade maximiza o rendimento e reduz o manuseio manual.
R: O pré-resfriamento endurece a camada externa do bloco de queijo. Isso estabiliza sua forma e preserva a estrutura interna da gordura. Evita que os blocos se deformem ao entrar no sistema de salmoura dinâmica, garantindo produtos finais uniformes.
