
Ligue para nós hoje
+86-15800763021
Envie-nos
Adicionar
775 Road Chihua, cidade de Zhelin, distrito fengxiano, Xangai
 Português
Número Browse:0 Autor:editor do site Publicar Time: 2026-08-28 Origem:alimentado


Níveis instáveis de carbonatação, desperdício de produto induzido por espuma e inconsistências de enchimento criam enormes custos operacionais ocultos na fabricação de bebidas em grandes volumes. Quando as linhas operam em altas velocidades, manter a retenção precisa de CO2 e, ao mesmo tempo, aderir a rigorosos padrões de higiene torna-se um imenso desafio de engenharia. Você precisa de sistemas capazes de equilibrar a produtividade de alta velocidade com precisão absoluta. Caso contrário, você corre o risco de aumentar o tempo de inatividade para manutenção e o consumo excessivo de serviços públicos. Uma estrutura técnica é essencial para avaliar configurações de equipamentos, estratégias de integração e reivindicações de engenharia. Ao avaliar cuidadosamente estes elementos, pode garantir a estabilidade a longo prazo e o retorno do investimento. A escolha do equipamento certo determina se sua instalação enfrentará gargalos diários ou se operará perfeitamente em vários turnos. Exploraremos os subsistemas críticos, tecnologias de preenchimento e requisitos de integração necessários para configurar um ambiente de produção altamente estável.
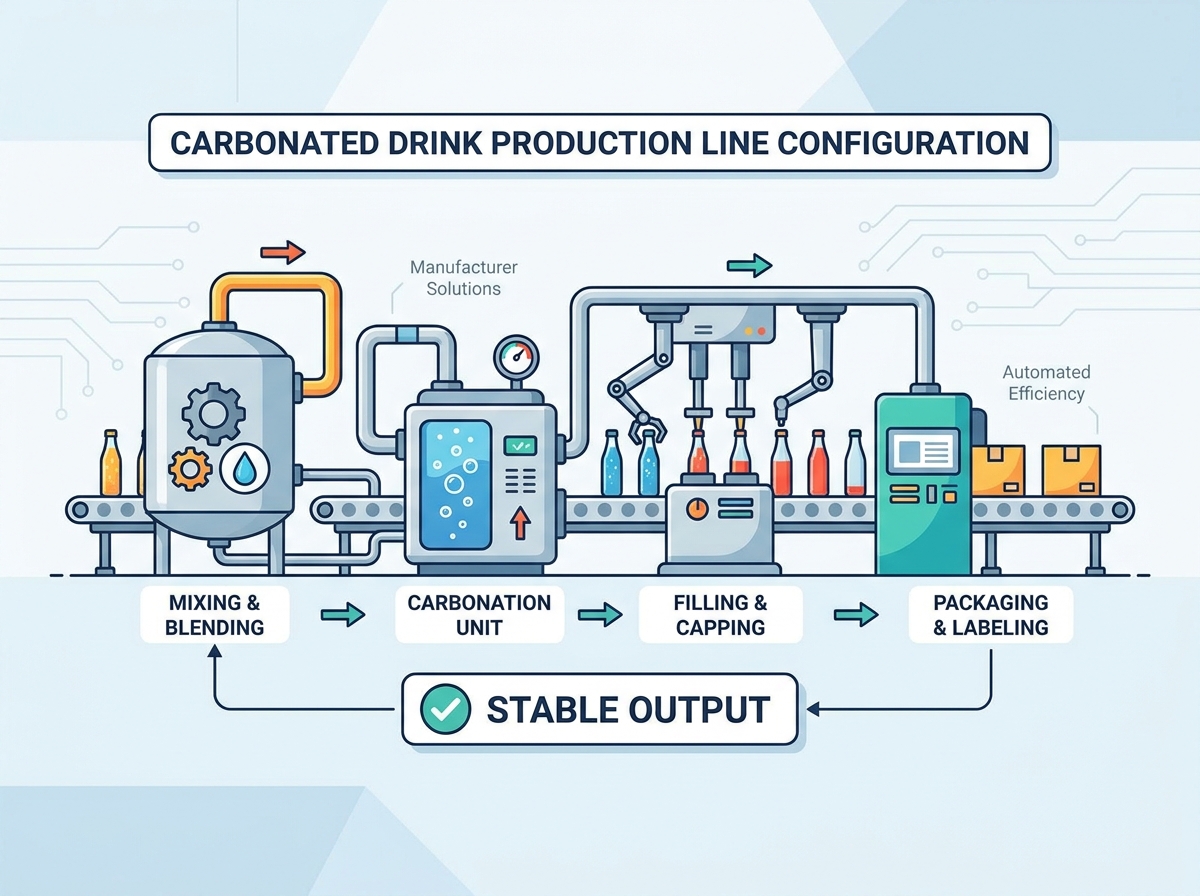
O estabelecimento de critérios de sucesso claros constitui a base de qualquer operação de fabricação confiável. Você deve olhar além das simples velocidades de produção e focar nas métricas que regem a qualidade e a consistência. Um bem configurado linha de engarrafamento de refrigerantes fornece resultados previsíveis a cada hora de execução. A consistência do rendimento requer o estabelecimento de métricas básicas para manter níveis exatos de Brix e volumes de carbonatação. Operações contínuas em vários turnos expõem quaisquer fraquezas na mistura proporcional ou no controle de temperatura. Seus sistemas devem manter essas variáveis rigorosamente. Variações no Brix alteram o perfil de sabor, enquanto quedas de carbonatação levam a bebidas planas. Ambos os cenários resultam na rejeição imediata do produto.
A Eficácia Geral do Equipamento (OEE) serve como referência definitiva para o desempenho da linha. Você precisa de metas realistas para tempo de atividade aceitável, eficiência mecânica e desperdício mínimo de produto. OEE alto indica que seu equipamento funciona sem problemas, sem intervenção constante do operador. Microparadas frequentes destroem a eficiência mais rapidamente do que grandes avarias ocasionais. Portanto, a sincronização contínua em todas as máquinas continua vital. A flexibilidade de formato apresenta compensações operacionais em relação às linhas de saída dedicadas. As linhas de formato único maximizam a velocidade e minimizam o tempo de inatividade para troca. No entanto, as configurações multiformato lidam com garrafas PET, garrafas de vidro e latas de alumínio de duas peças em infraestrutura compartilhada. Você deve analisar os tempos de inatividade associados à troca de válvulas de enchimento, cabeçotes de fechamento e guias de transporte. A flexibilidade muitas vezes requer engenharia mais complexa e operadores altamente treinados.
Para atingir essas métricas, os gerentes de fábrica devem implementar protocolos rigorosos de monitoramento diário. Os operadores devem registrar medições Brix a cada trinta minutos usando refratômetros digitais. Os volumes de carbonatação requerem testes através de dispositivos de perfuração diretamente na descarga do enchimento. Qualquer desvio além de 0,1 volumes de CO2 exige ajuste imediato da linha. Além disso, o rastreamento das taxas de rejeição no inspetor de nível de enchimento fornece feedback em tempo real sobre o desempenho da válvula. Se uma válvula específica ficar insuficientemente cheia, as equipes de manutenção poderão isolá-la e reconstruí-la durante o próximo ciclo de saneamento programado, evitando perdas massivas de rendimento durante um turno completo.
A água compreende a grande maioria de qualquer bebida carbonatada. As flutuações na água municipal ou de poço ameaçam os perfis de sabor do produto e a estabilidade da carbonatação. A variabilidade da água bruta introduz minerais e alcalinidade imprevisíveis. Esses elementos interferem na absorção de CO2 e alteram o sabor final. Você deve padronizar a química da água recebida antes que qualquer mistura ocorra. A avaliação das configurações de filtragem é fundamental para atingir essa linha de base padronizada. A filtragem em vários estágios remove partículas grandes e sólidos suspensos. A dosagem de carvão ativo elimina cloro e compostos orgânicos que afetam o sabor. As configurações de Osmose Reversa (RO) removem os sólidos dissolvidos restantes. Um sistema robusto de tratamento de água garante qualidade de água idêntica, independentemente das mudanças municipais sazonais.
Além da OR básica, as unidades de esterilização UV fornecem uma proteção microbiológica final antes que a água entre na fase de mistura. Dimensionar corretamente a estação de tratamento de água evita que ela se torne um gargalo. O sistema RO deve produzir água tratada a uma taxa que exceda o consumo máximo do enchimento, levando em consideração o uso do CIP e os requisitos de alimentação da caldeira. Tanques tampão com cobertura de nitrogênio evitam a recontaminação da água tratada enquanto ela aguarda a mistura.
A preparação do xarope determina o sabor central e a sensação na boca do seu produto. Avaliar a eficiência dos sistemas de fusão de açúcar quente versus frio é o primeiro passo. A fusão a quente dissolve o açúcar mais rapidamente e pasteuriza a mistura, mas requer uma quantidade significativa de energia. A fusão a frio economiza energia, mas exige açúcar granulado mais fino e tempos de processamento mais longos. Ambos os métodos exigem filtragem rigorosa de impurezas e sistemas de resfriamento rápido antes da mistura do xarope. Você também deve avaliar as diferenças de precisão, área ocupada e escalabilidade entre mistura em lote e contínua. A mistura tradicional em lote funciona bem para operações menores, mas requer grandes tanques de retenção. Os sistemas de mistura contínua em linha oferecem precisão superior e ocupam menos espaço. Eles misturam água e xarope de forma dinâmica, ajustando as proporções em tempo real com base nos dados do medidor de vazão.
O gerenciamento térmico continua sendo um requisito crítico para a viscosidade ideal do xarope. O resfriamento do produto maximiza as taxas de absorção de CO2. Líquidos quentes rejeitam dióxido de carbono, causando forte formação de espuma durante o processo de enchimento. Seus sistemas de refrigeração devem manter o produto em baixas temperaturas específicas durante toda a fase de mistura. Os trocadores de calor de placas que utilizam circuitos de glicol oferecem o método mais eficiente para diminuir rapidamente a temperatura do xarope. A temperatura do glicol deve permanecer rigorosamente controlada para evitar o congelamento do xarope nas placas trocadoras, o que restringiria o fluxo e danificaria o equipamento.
Gerenciar a física da dissolução do CO2 envolve equilibrar pressão, temperatura e tempo de contato. Alcançar os volumes alvo de CO2 requer a injeção do gás em um líquido resfriado sob alta pressão. Quanto maior o tempo de contato dentro do recipiente de carbonatação, mais estável se torna o gás dissolvido. Qualquer desvio nestas três variáveis resulta em carbonatação inconsistente. Projetos avançados de um respeitável fornecedor de equipamentos para bebidas carbonatadas utilizam sofisticada tecnologia de mistura proporcional. Sistemas como Carbo-Coolers ou misturadores estáticos em linha misturam água, xarope e CO2 continuamente. Eles mantêm proporções precisas usando medidores de vazão mássica e válvulas moduladoras automatizadas. Isso garante que cada gota de bebida atenda às especificações exatas antes de chegar ao enchimento.
A avaliação da tecnologia de carbonatação em linha em relação aos tanques de carbonatação tradicionais revela diferenças significativas. Os tanques tradicionais carbonatam grandes lotes, o que pode levar à perda de gás ao longo do tempo. A carbonatação em linha injeta CO2 diretamente no fluxo da bebida imediatamente antes do enchimento. Este método reduz a perda de gás, melhora a consistência e permite mudanças de sabor mais rápidas. Os bicos de injeção devem atomizar o CO2 em bolhas microscópicas para maximizar a área de superfície e a velocidade de absorção. Sensores em linha monitoram continuamente os níveis de CO2 dissolvido, alimentando os dados de volta ao PLC para ajustar as taxas de injeção de forma dinâmica.
O enchimento em contrapressão evita a formação de espuma, a perda de produto e a contaminação atmosférica durante processos de enchimento contínuo em alta velocidade. A mecânica envolve equalizar a pressão entre a tigela de enchimento e o recipiente. Primeiro, o sistema sela a garrafa ou lata. Em seguida, ele injeta CO2 pressurizado para corresponder à pressão do recipiente. Só então a válvula do líquido se abre. A bebida flui pelas laterais do recipiente por gravidade, deslocando o gás sem turbulência. Combinar a arquitetura do filler com os requisitos de capacidade é essencial para um desempenho ideal. Os blocos rotativos compactos adaptam-se perfeitamente a linhas de pequeno a médio porte. Eles combinam enxágue, enchimento e tamponamento em uma única unidade que economiza espaço. Monoblocos rotativos de alta velocidade atendem operações em escala industrial. Essas máquinas enormes apresentam dezenas de cabeçotes de enchimento e operam em velocidades extremas, mantendo a precisão exata.
Avaliar o projeto sanitário, a precisão do medidor de vazão e a acessibilidade para manutenção dos cabeçotes de enchimento é vital. As válvulas modernas eliminam molas mecânicas complexas e utilizam medidores de vazão eletrônicos. Este design reduz as fendas internas onde as bactérias se escondem. Ele também permite que os operadores ajustem os volumes de enchimento por meio do painel de controle, em vez de ajustar manualmente os componentes mecânicos. Compreender os requisitos mecânicos exclusivos de linhas especializadas evita erros de integração dispendiosos. Uma linha de enchimento de latas para bebidas carbonatadas lida com latas frágeis de 2 peças. Estas latas esmagam-se facilmente sob pressão vertical. O sistema deve purgar o ar com CO2 antes do enchimento para evitar oxidação. Isto difere significativamente das linhas de PET ou vidro, que manuseiam recipientes rígidos e utilizam diferentes mecanismos de vedação.
A manutenção adequada das válvulas de enchimento determina a vida útil da máquina. As vedações e os O-rings degradam-se com o tempo devido ao atrito e à exposição a produtos químicos CIP. Estabelecer um cronograma de manutenção preventiva para substituir essas peças de desgaste evita vazamentos inesperados. Além disso, os sinos de centralização que alinham os frascos sob as válvulas devem ser inspecionados semanalmente quanto a desgaste. Garrafas desalinhadas levam a vedações inadequadas durante a fase de pressurização, fazendo com que a válvula aborte o ciclo de enchimento e resultando em garrafas vazias na esteira de descarga.
Proteger o recipiente imediatamente após o enchimento preserva a carbonatação durante a vida útil do produto. Os requisitos mecânicos para a aplicação de tampas de plástico, tampas de coroa ou vedação de latas de alumínio exigem extrema precisão. As cabeças de tampa devem aplicar o torque exato às tampas plásticas para evitar microvazamentos. Os costureiros devem dobrar e comprimir as tampas de alumínio com precisão microscópica. Qualquer defeito nesta etapa estraga o produto. A sincronização do transportador evita microparadas entre as estações de enchimento, etiquetagem, embalagem e embalagem retrátil. A utilização de inversores de frequência variável (VFDs) permite que os transportadores acelerem ou desacelerem suavemente. As tabelas de acumulação fornecem zonas tampão. Se uma etiquetadora emperrar brevemente, a mesa de acumulação reúne as garrafas cheias, permitindo que a enchedora continue funcionando. Este fluxo contínuo maximiza o OEE.
| Tipo de contêiner | Mecanismo de vedação | Preocupação primária com a qualidade | Requisito de manuseio do transportador |
|---|---|---|---|
| Garrafas PET | Fechamento de parafuso de plástico (torque) | Alinhamento de rosca e precisão de torque | Manuseio do gargalo para evitar deformação da garrafa |
| Garrafas de vidro | Tampa Coroa (Crimpagem) | Lascas de vidro e integridade da vedação | Manuseio básico com transições suaves |
| Latas de alumínio | Costura Dupla | Microvazamentos na sobreposição da costura | Manuseio suave da base para evitar esmagamento |
Os sistemas de etiquetagem devem corresponder à velocidade do enchedor para evitar gargalos. As etiquetadoras OPP alimentadas por rolo aplicam etiquetas envolventes usando cola quente, exigindo controle preciso de temperatura no tanque de cola. Os rotuladores de manga retrátil colocam mangas impressas sobre as garrafas antes de passá-las por um túnel de vapor. O túnel de vapor deve distribuir o calor uniformemente para evitar distorção da etiqueta. Finalmente, o equipamento de embalagem de fim de linha agrupa os recipientes em caixas ou bandejas embaladas. Os paletizadores robóticos empilham essas caixas em paletes, envolvendo-as em filme stretch para um transporte seguro. Cada máquina nesta sequência deve comunicar seu status ao controlador de linha central para manter um fluxo sincronizado.
Dimensionar suas operações requer a adequação dos recursos do equipamento ao seu volume de produção específico. O excesso de engenharia em uma pequena instalação desperdiça capital. A subengenharia de uma grande instalação destrói a eficiência. Você deve selecionar configurações que se alinhem com suas necessidades atuais e projeções de crescimento futuro. Configurações de escala básica a média normalmente lidam com 1.000 a 5.000 garrafas ou latas por hora. Você deve avaliar sistemas monobloco econômicos, semiautomáticos ou compactos. Essas unidades minimizam a área ocupada enquanto mantêm a integridade do enchimento em contrapressão. É vital determinar a pegada mínima do equipamento automatizado necessária para manter o controle de qualidade padrão. Mesmo em volumes mais baixos, você não pode comprometer os níveis de Brix e de carbonatação.
Os sistemas industriais de grande escala aumentam a produção de 10.000 para mais de 36.000 contêineres por hora. A necessidade de plantas de processamento totalmente contínuas e altamente automatizadas torna-se absoluta. Essas linhas exigem sistemas integrados de inspeção em linha para verificar automaticamente os níveis de enchimento e a colocação das tampas. Os sistemas de rejeição rápida eliminam os produtos defeituosos da linha sem diminuir a produção. Os sistemas de alimentação automatizados mantêm as tremonhas cheias de tampas e pré-formas continuamente. As linhas de alto volume também utilizam transportadores de ar para garrafas PET vazias, soprando-as da sopradora diretamente para a enchedora pelos seus anéis de gargalo. Isto elimina a necessidade de enormes silos de garrafas vazias e reduz o risco de contaminação antes do enxágue.
Avaliar a adaptabilidade do layout garante que o equipamento se adapte às suas instalações. Um competente fabricante de linha de produção de bebidas carbonatadas configurações de engenheiros que respeitem as restrições das instalações existentes. Eles direcionam transportadores em torno de pilares e otimizam os pontos de acesso do operador. Eles não forçam um layout padrão em um espaço incompatível. O fluxo de trabalho deve permanecer lógico e eficiente. Evidências de integração bem-sucedida de terceiros demonstram capacidade de engenharia avançada. Sua linha provavelmente incluirá equipamentos de vários fornecedores. A enchedora deve se comunicar perfeitamente com o equipamento de processamento upstream e com a robótica de paletização downstream. Os sistemas de controle devem compartilhar dados sem latência ou erros de comunicação. Solicite estudos de caso que comprovem essa experiência em integração.
A segurança microbiológica depende fortemente do saneamento automatizado. Os sistemas CIP de múltiplas etapas totalmente automatizados reduzem os tempos de troca e eliminam erros do operador. Esses sistemas circulam água quente, soda cáustica e ácido através de todas as tubulações de contato com o produto em velocidades específicas. O CIP automatizado garante higienização repetível, protegendo seu produto contra deterioração e contaminação. Avaliar sistemas de controle PLC para aquisição de dados é igualmente importante. Plataformas como Siemens ou Allen-Bradley fornecem monitoramento de linha em tempo real. Eles oferecem diagnósticos de falhas que identificam exatamente qual sensor disparou. Alertas de manutenção preditiva notificam os operadores sobre desgaste de componentes antes que eles falhem. Este nível de automação transforma a manutenção de reativa em proativa.
A verificação da metalurgia e dos componentes protege seu produto e seu investimento. Todas as superfícies de contato com o produto devem utilizar aço inoxidável 304 ou 316L. Essas classes resistem à corrosão causada por bebidas ácidas e produtos químicos CIP agressivos. Além disso, todos os componentes pneumáticos e lubrificantes próximos à zona do produto devem ser estritamente de qualidade alimentar. Garantir a adesão regulamentar é obrigatório para o acesso ao mercado. O equipamento deve atender ou exceder os padrões sanitários CE, ISO e regionais. Dependendo da sua localização, pode ser necessária conformidade com FDA ou EHEDG. Solicite documentos de certificação durante a fase de avaliação para evitar retrofits dispendiosos posteriormente.
A implantação de máquinas complexas para bebidas acarreta riscos de execução inerentes. Falhas prolongadas de comissionamento e integração podem atrasar o lançamento de produtos em meses. Você atenua isso exigindo rigorosos testes de aceitação de fábrica (FAT) antes do envio. Opere o equipamento nas instalações do fabricante usando garrafas e tampas reais. Siga isso com testes de aceitação de site (SAT) estruturados após a instalação para verificar o desempenho em seu ambiente. As lacunas de conhecimento do operador frequentemente levam a tempos de inatividade desnecessários. As linhas de envase modernas são altamente complexas. Se os operadores não compreenderem as interfaces IHM ou os protocolos de solução de problemas, pequenas falhas se tornarão grandes paralisações. Estruture acordos de nível de serviço (SLAs) de treinamento prático e abrangente com seu Fabricante de planta de produção de refrigerantes. Certifique-se de que o treinamento cubra operações e manutenção de nível profundo.
Atrasos na cadeia de fornecimento de peças sobressalentes proprietárias podem prejudicar a produção. Se uma válvula personalizada falhar e levar seis semanas para ser enviada, sua linha ficará ociosa. Priorize fornecedores que utilizam componentes comerciais prontos para uso (COTS) não proprietários e disponíveis globalmente. Motores, sensores e componentes pneumáticos padronizados podem ser adquiridos localmente, reduzindo drasticamente os tempos de reparo. Além disso, mantenha um estoque robusto de peças de desgaste críticas no local. Trabalhe com seu fornecedor para gerar uma lista de peças de reposição recomendadas com base na configuração específica do equipamento. Ter vedações, correias e sensores de reposição prontamente disponíveis minimiza o tempo de inatividade durante falhas inesperadas.
R: A viabilidade comercial normalmente começa em torno de 1.000 a 2.000 garrafas por hora para marcas de nicho ou regionais. Nessa escala, os sistemas monobloco semiautomáticos ou compactos fornecem os recursos necessários de enchimento de contrapressão sem exigir grande investimento de capital ou espaço excessivo.
R: Um enchedor de contrapressão pressuriza o recipiente com CO2 para corresponder à pressão do recipiente de enchimento antes de dispensar o líquido. Isso evita que a carbonatação saia do líquido. Um enchimento por gravidade padrão opera à pressão atmosférica, o que faria com que as bebidas carbonatadas espumassem incontrolavelmente.
R: Embora seja tecnicamente possível, é altamente ineficiente. As garrafas PET requerem transportadores de gargalo e tampas de rosca. As latas de alumínio requerem transportadores de manuseio de base e costuras duplas. O extenso tempo de troca e os compromissos mecânicos complexos geralmente tornam as linhas dedicadas mais práticas.
R: As linhas de latas exigem enxaguadores especializados, sistemas de purga de CO2 para remover o oxigênio antes do enchimento e máquinas de costura dupla para fixar as tampas de alumínio. Eles também exigem transportadores de manuseio de base extremamente suaves para evitar o esmagamento das frágeis latas vazias.
R: Você deve planejar resfriadores industriais de alta capacidade para manter baixas temperaturas das bebidas, ar comprimido de qualidade alimentar para válvulas pneumáticas e tanques de armazenamento de CO2 a granel. Além disso, são necessários sistemas robustos de purificação de água e geradores de vapor de alto volume para processos CIP.
