
Ligue para nós hoje
+86-15800763021
Envie-nos
Adicionar
775 Road Chihua, cidade de Zhelin, distrito fengxiano, Xangai
 Português
Número Browse:0 Autor:editor do site Publicar Time: 2026-08-12 Origem:alimentado


O processamento comercial de laticínios enfrenta pressões crescentes nas margens, onde pequenas ineficiências determinam a lucratividade geral. Variações na qualidade do leite cru, tratamento térmico impreciso e flutuações na duração da fermentação impactam diretamente o rendimento e a consistência do produto. A integração fragmentada de equipamentos cria graves custos ocultos em todo o chão de fábrica. Você perde rendimento durante as transferências, enfrenta dificuldades com viscosidade inconsistente, acarreta altas despesas de mão de obra e sofre longos períodos de inatividade entre lotes devido à higienização manual ou à incompatibilidade de capacidades dos componentes. A resolução desses gargalos requer uma abordagem sistêmica em toda a fábrica, em vez de atualizações isoladas. A transição de máquinas fragmentadas para uma arquitetura unificada projetada por um especialista fabricante completo de linha de produção de iogurte padroniza a qualidade e dimensiona o rendimento. Essa integração garante uma operação perfeita desde a recepção do leite cru até a embalagem final, eliminando os pontos de atrito que prejudicam a eficiência operacional.
O estabelecimento de métricas básicas para a eficiência da produção expõe as lacunas operacionais nas configurações legadas. Rastreamos a Eficácia Geral do Equipamento (OEE), o tempo de resposta do lote, a porcentagem de perda do produto e o consumo de serviços públicos por litro de produto acabado. Quando essas métricas ficam abaixo dos limites aceitáveis, a causa raiz quase sempre aponta para estágios de processamento desconectados. Os sistemas fragmentados forçam os operadores a preencher manualmente as lacunas entre máquinas incompatíveis.
A padronização inadequada das proporções de gordura e proteína durante a recepção do leite cru desestabiliza toda a linha de processamento posterior. Quando ocorre incorporação de ar durante a ingestão inicial, compromete a integridade estrutural do leite. Se a preparação do leite cru não tiver consistência, as etapas subsequentes exigirão ajustes manuais constantes. Isso leva à qualidade variável do produto, aumento do desperdício e ciclos de fermentação imprevisíveis.
Capacidades incompatíveis entre pasteurizadores, homogeneizadores e tanques de fermentação criam tempo ocioso e limitam a velocidade geral da linha. Os sistemas legados frequentemente sofrem com esses gargalos. Um homogeneizador de alta capacidade parado enquanto espera que um pasteurizador mais lento complete seu ciclo destrói a eficiência do rendimento. Este desequilíbrio reduz a produção diária e aumenta os custos operacionais por unidade.
O gerenciamento impreciso da temperatura leva à viscosidade variável, forçando os operadores a fazer correções aditivas dispendiosas ou descartar lotes rejeitados. As realidades científicas do tratamento térmico das proteínas do leite determinam que o controle térmico deve ser exato. A aplicação térmica inconsistente não consegue desnaturar adequadamente as proteínas do soro. A desnaturação é um requisito absoluto para alcançar a estrutura de gel desejada no produto final.
| Estágio de Processamento | Ineficiência do sistema fragmentado | Vantagem do Sistema Unificado |
|---|---|---|
| Recepção de leite cru | Razões variáveis de gordura/proteína, alta incorporação de ar | Padronização automatizada, desaeração em linha |
| Tratamento Térmico | Capacidades incompatíveis do pasteurizador/homogeneizador | Taxas de fluxo sincronizadas, recuperação de calor otimizada |
| Fermentação | Monitoramento manual de temperatura e pH | Controle SCADA automatizado, pontos de ajuste precisos |
| Saneamento | Limpeza manual, tempos de troca prolongados | CIP multicircuito automatizado, tempo de inatividade reduzido |
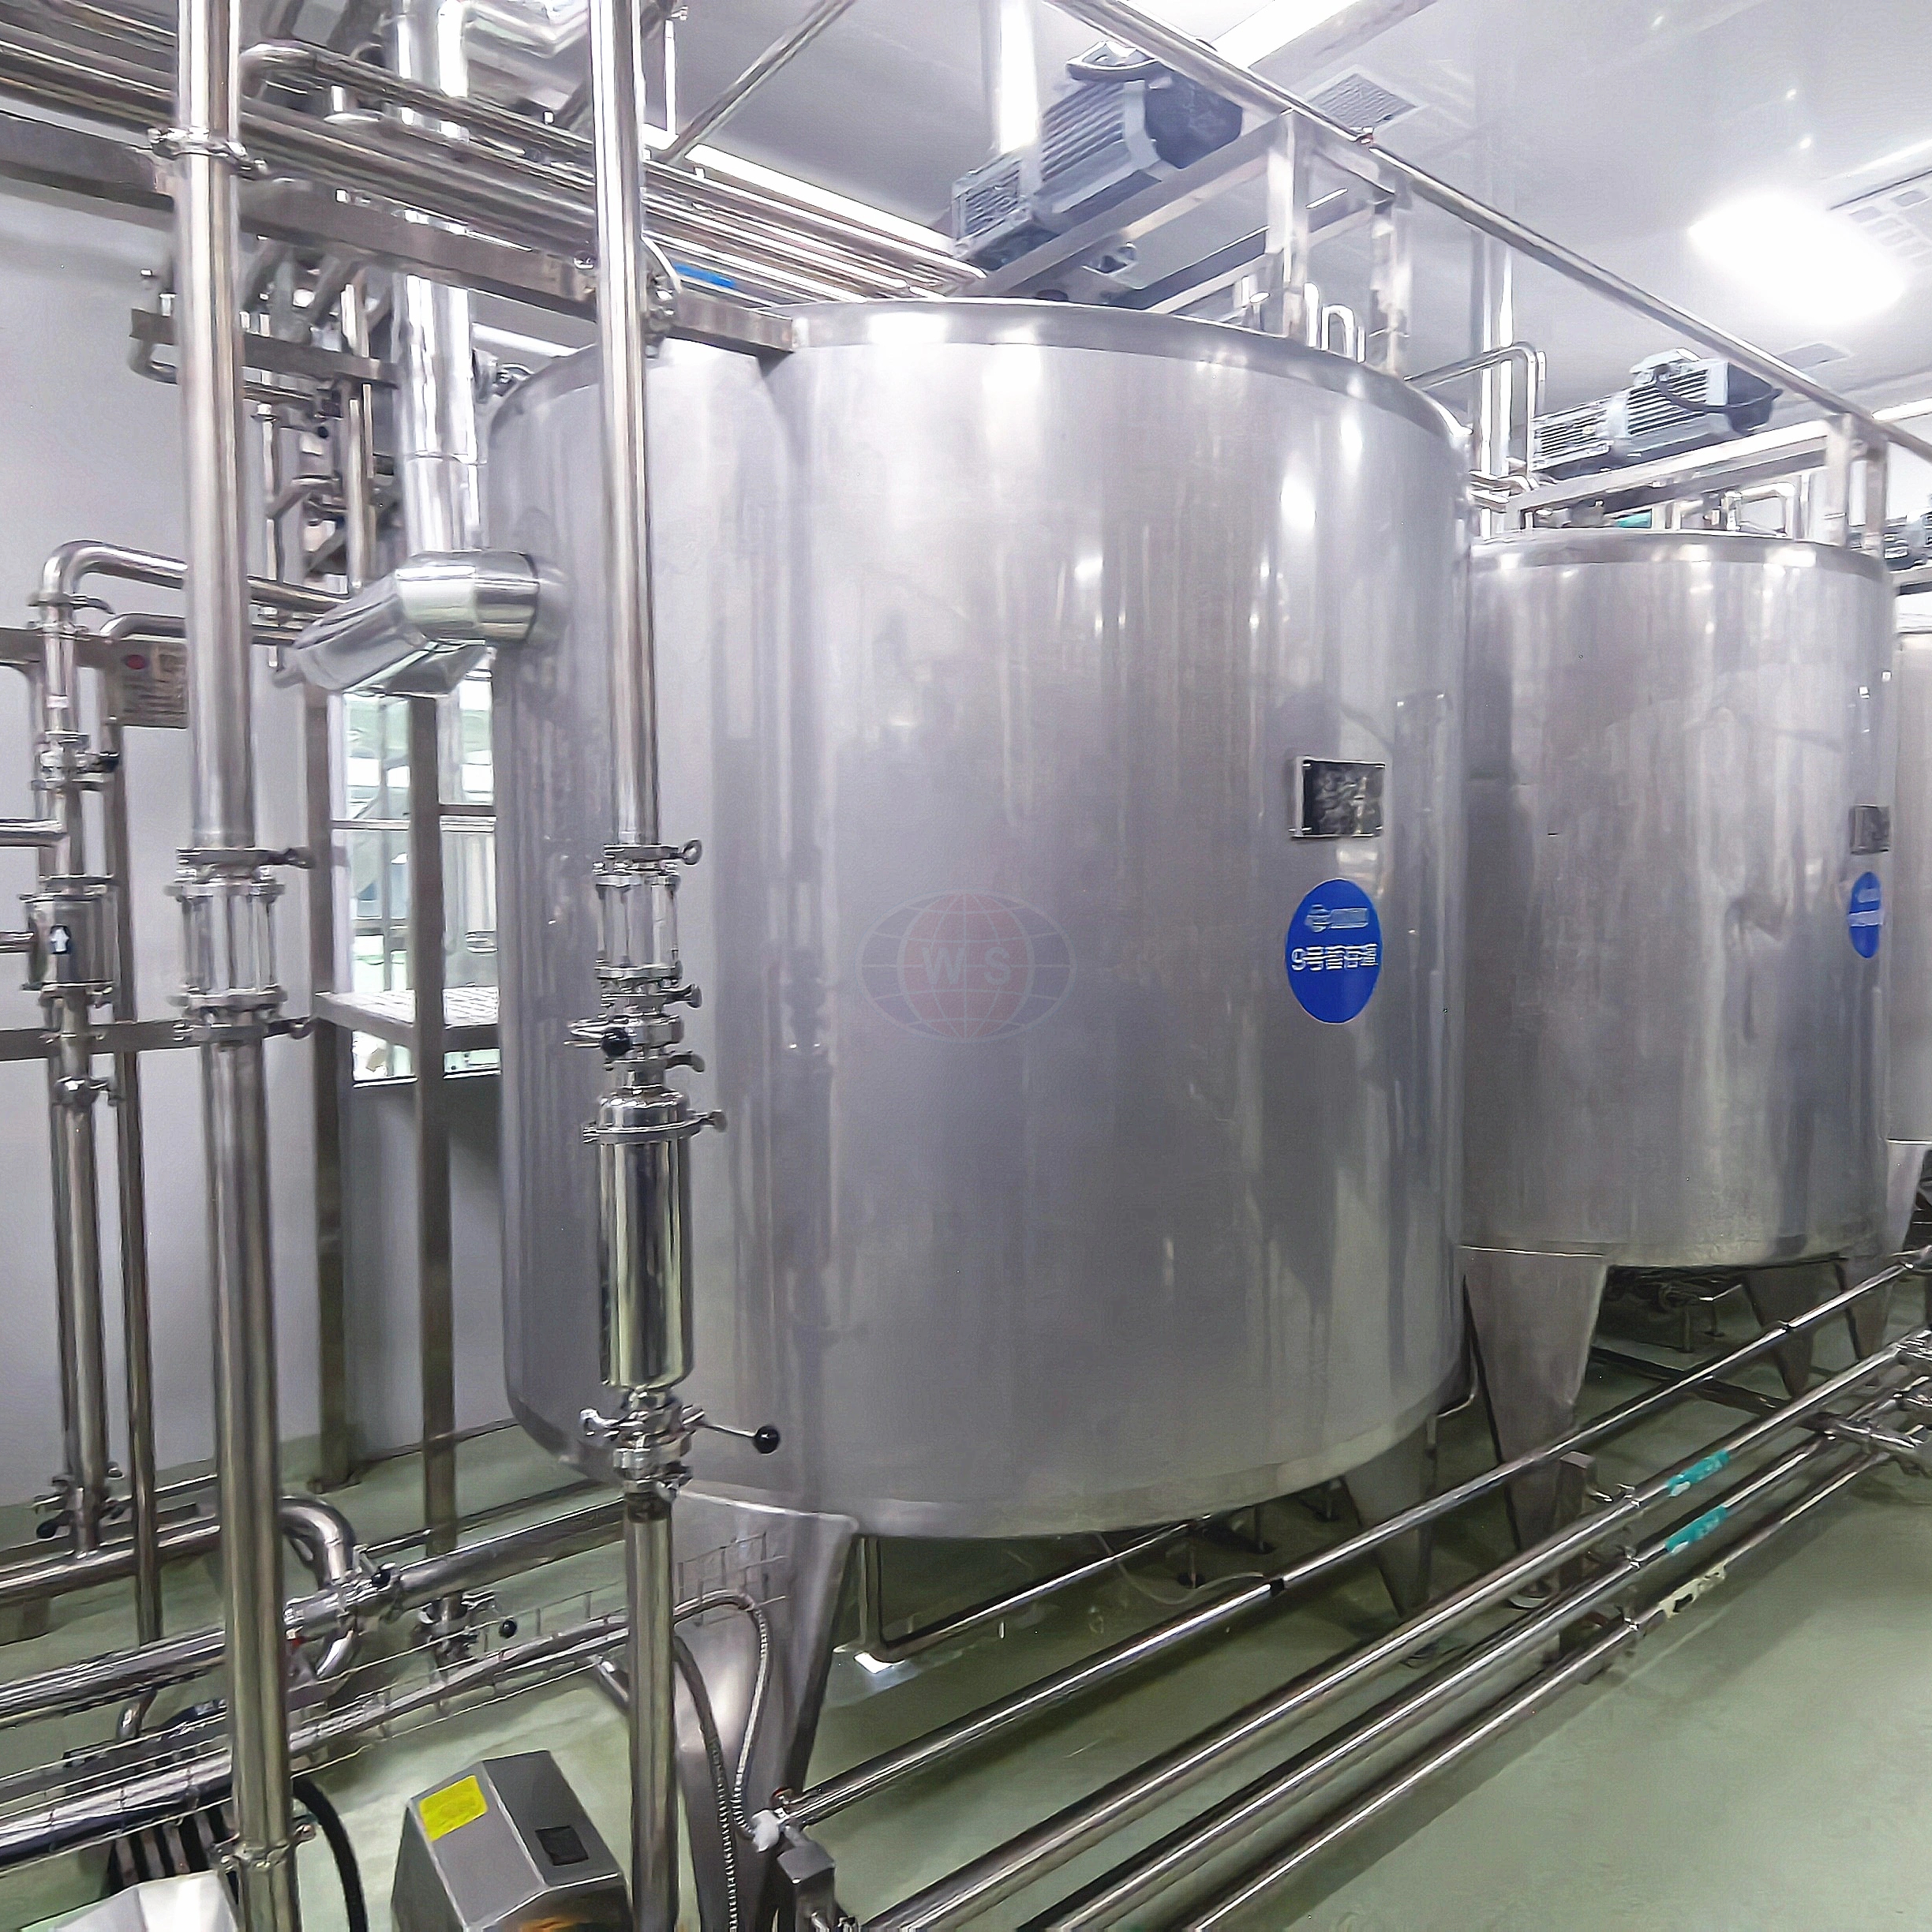
A remoção do ar dissolvido antes da pasteurização protege as estruturas da proteína do leite, melhora a eficiência da transferência de calor e evita sabores desagradáveis oxidativos. Os sistemas de desaeração atuam como a primeira linha de defesa nas configurações modernas. Eles garantem que o leite esteja devidamente condicionado antes de sofrer estresse térmico, evitando incrustações nas placas do trocador de calor.
Modernos trocadores de calor a placas e tubulares, combinados com homogeneizadores multiestágios, otimizam as mudanças estruturais na preparação do leite. Esses avançados sistemas de tratamento térmico garantem um controle preciso da temperatura, impactando diretamente na viscosidade final e na sensação na boca. Sistemas eficientes de recuperação de calor capturam e reutilizam energia térmica, reduzindo significativamente a carga necessária para aquecer e resfriar o produto.
Os sistemas centralizados PLC e SCADA fornecem aquisição de dados em tempo real sobre temperatura, pH e vazões. Este nível de controle automatizado de processos permite manutenção preditiva e correção imediata de desvios. Os operadores monitoram todo linha de produção de iogurte pronta para uso a partir de uma única interface. Isto reduz a necessidade de verificações manuais do piso e minimiza o risco de erro humano durante fases críticas de fermentação.
A dosagem automatizada em linha para culturas, preparações de frutas e aditivos naturais garante uma distribuição precisa. A dosagem otimizada reduz o desperdício de ingredientes e garante perfis de sabor uniformes em lotes em grande escala. Os protocolos integrados Clean-in-Place (CIP) melhoram ainda mais a eficiência. Os sistemas CIP automatizados e multicircuitos reduzem o consumo de água e produtos químicos, ao mesmo tempo que reduzem drasticamente os tempos de troca em comparação com os métodos de limpeza manual.
A dissociação da fermentação da fase de embalagem permite o processamento contínuo a jusante. Na produção de iogurte mexido, a fermentação ocorre em grandes cubas. Essa separação maximiza a eficiência do rendimento. Ele permite a preservação automatizada da viscosidade durante o bombeamento sensível ao cisalhamento para as máquinas de envase, garantindo que o produto mantenha sua textura.
A fermentação na xícara para iogurtes sólidos requer configurações de equipamentos específicas. A precisão em máquinas de envase, túneis de incubação com temperatura controlada e câmaras de resfriamento é necessária para evitar sinérese ou separação do soro. A fase de embalagem deve integrar-se firmemente ao processo de incubação para garantir a integridade estrutural à medida que a rede de gel se forma dentro do copo.
Uma linha moderna deve lidar com formulações especializadas no mesmo sistema sem tempo de inatividade excessivo ou contaminação cruzada. A diversificação da fermentação permite que as instalações produzam iogurte grego rico em proteínas, iogurte para beber e alternativas à base de plantas. Essa flexibilidade permite que os processadores se adaptem às mudanças nas demandas do mercado sem exigir instalações de produção totalmente separadas.
Projetar uma linha capaz de alternar perfeitamente entre diferentes formatos de produtos envolve compensações de engenharia. Os projetos de matriz de válvula devem ser cuidadosamente avaliados para alcançar flexibilidade híbrida sem criar pernas mortas. Um sistema bem projetado equilibra a necessidade de execuções dedicadas de alta velocidade com a agilidade para acomodar diversos portfólios de produtos por meio de roteamento automatizado.
Avaliando um fornecedor de equipamentos de processamento de iogurte requer uma estrutura rigorosa de avaliação de fornecedores. Os principais critérios incluem capacidades de engenharia, certificações de design higiênico e referências verificáveis em capacidades semelhantes. Um fornecedor confiável demonstra um profundo conhecimento da ciência dos laticínios, dinâmica de fluidos e engenharia de processos.
As máquinas devem cumprir rigorosamente os padrões sanitários globais, como EHEDG, 3-A SSI e regulamentos da FDA, para evitar o acúmulo de biofilme. O design higiênico e os padrões de segurança alimentar não são negociáveis no processamento de laticínios. O equipamento deve apresentar superfícies lisas, componentes autodrenantes e pernas mortas mínimas para garantir ciclos CIP eficazes.
Linhas padronizadas oferecem implantação mais rápida e confiabilidade comprovada, enquanto configurações personalizadas atendem a restrições exclusivas de instalações, conexões complexas de serviços públicos ou formulações de produtos especializados. Pesar essas compensações conceituais é essencial ao selecionar uma arquitetura de sistema. A escolha depende dos requisitos operacionais específicos, do espaço disponível e dos objetivos estratégicos de longo prazo.
Avaliar a disponibilidade de peças de reposição, os recursos de diagnóstico remoto e os contratos de manutenção preventiva de um fornecedor é fundamental. O suporte pós-instalação e os Acordos de Nível de Serviço (SLAs) garantem estabilidade operacional a longo prazo. O compromisso de um fornecedor com o suporte ao ciclo de vida determina a rapidez com que você se recupera de falhas inesperadas de componentes.
Otimizando o layout físico de um planta de processamento industrial de iogurte minimiza o espaço ocupado pelo processamento e elimina gargalos operacionais. A simplificação do fluxo de materiais desde as áreas de recebimento de leite até o armazenamento refrigerado garante a movimentação eficiente de matérias-primas e produtos acabados. Um layout lógico reduz o comprimento da tubulação, reduz os custos de bombeamento e simplifica o acesso de manutenção para os técnicos.
As armadilhas comuns de implantação incluem o subdimensionamento da concessionária para vapor, água gelada e ar comprimido, bem como falhas de handshake de software entre sistemas legados e novos equipamentos. O gerenciamento dos riscos de instalação e integração requer um planejamento meticuloso. Os engenheiros da instalação e o fornecedor do equipamento devem coordenar-se estreitamente para garantir que os coletores de serviços públicos possam lidar com cargas de pico durante ciclos simultâneos de CIP e processamento.
Testes de aceitação de fábrica (FAT), testes de aceitação no local (SAT) e comissionamento em fases são necessários para garantir a prontidão operacional antes da produção em larga escala. Essas estratégias de mitigação de riscos validam o desempenho do equipamento em relação às especificações do projeto. Eles identificam possíveis problemas, como sequência de válvulas defeituosa ou calibração incorreta do sensor, antes que afetem a produção comercial.
A atualização para sistemas altamente automatizados envolve um elemento humano significativo. Programas abrangentes de treinamento liderados por fornecedores são necessários para evitar tempo de inatividade induzido pelo operador. A adoção e o treinamento dos operadores garantem que o pessoal da fábrica possua as habilidades necessárias para operar a IHM, solucionar pequenas falhas e manter a nova linha de produção de maneira eficaz.
R: O cronograma do ROI varia de acordo com a capacidade, o nível de automação e o mix de produtos, mas normalmente varia de 24 a 48 meses. Ganhos de eficiência em rendimento, redução de mão de obra e menor consumo de energia aceleram o período de retorno do investimento.
R: O controle automatizado mantém níveis precisos de temperatura e pH, garantindo atividade bacteriana uniforme. Isso evita a acidificação excessiva, reduz as rejeições de lotes e maximiza o rendimento ao padronizar a viscosidade do produto final e o perfil de sabor.
R: O iogurte mexido requer grandes cubas de fermentação e bombas sensíveis ao cisalhamento para enchimento pós-fermentação. O iogurte endurecido requer dosagem precisa diretamente em copos, seguido por túneis de incubação com temperatura controlada e câmaras de resfriamento rápido para fixar a estrutura do gel.
R: As linhas modernas utilizam sistemas CIP multicircuitos automatizados que recuperam e reutilizam soluções de limpeza. Eles monitoram a concentração de produtos químicos, a temperatura e a velocidade do fluxo para garantir padrões de higiene e, ao mesmo tempo, minimizar o consumo de água e produtos químicos.
R: Procure equipamentos que estejam em conformidade com EHEDG, Padrões Sanitários 3-A (SSI) e regulamentos da FDA. Essas certificações garantem que o maquinário seja projetado para uma limpeza ideal e evita a contaminação microbiológica.
R: São possíveis atualizações incrementais, como integração de dosagem automatizada ou sistemas CIP avançados. No entanto, uma substituição completa é muitas vezes mais prática a longo prazo para resolver gargalos sistémicos e garantir uma integração perfeita de software e hardware.
R: O tratamento térmico preciso desnatura as proteínas do soro, permitindo que elas se reticulem com as micelas de caseína durante a fermentação. Esta mudança estrutural melhora naturalmente a rede do gel, aumentando a viscosidade e reduzindo a necessidade de espessantes artificiais.
