
Ligue para nós hoje
+86-15800763021
Envie-nos
Adicionar
775 Road Chihua, cidade de Zhelin, distrito fengxiano, Xangai
 Português
Número Browse:0 Autor:editor do site Publicar Time: 2026-08-23 Origem:alimentado


Os gestores das instalações equilibram constantemente a procura por maiores volumes de processamento de líquidos com padrões rigorosos de segurança microbiana. O aumento da produção expõe as severas limitações do processamento tradicional em lote. Aquecer, manter e resfriar grandes cubas estáticas consome grandes quantidades de energia e requer tempo de inatividade excessivo para limpeza manual. As transferências em cubas abertas apresentam riscos de contaminação significativos, ao mesmo tempo que exigem um vasto espaço que limita a capacidade das instalações. Para resolver esses gargalos operacionais, os processadores recorrem a sistemas de fluxo contínuo. Atualizando para moderno Equipamento de pasteurização HTST muda o foco do processamento térmico básico para o rendimento projetado. Essa tecnologia transforma operações estáticas em um fluxo ininterrupto, fornecendo líquido imediatamente pronto para embalagem posterior. Você aprenderá exatamente como esses sistemas funcionam, a mecânica por trás de sua eficiência e as etapas necessárias para implementá-los de maneira eficaz no chão de fábrica.
Avaliar o rendimento da produção requer o estabelecimento de métricas de linha de base claras no chão de fábrica. Os operadores das instalações devem medir os litros reais processados por hora durante os turnos ativos, excluindo as fases de configuração e higienização. A energia consumida por ciclo determina a eficiência térmica da operação e impacta diretamente as cargas da concessionária. O tempo de processamento ativo deve ser ponderado em relação ao tempo de inatividade obrigatório para limpeza, troca de produtos e manutenção. Finalmente, os níveis de estoque em andamento (WIP) indicam quanto produto bruto permanece ocioso em tanques de armazenamento aguardando tratamento térmico. O alto rendimento exige a maximização do tempo de processamento ativo e, ao mesmo tempo, a minimização do desperdício de energia e do estoque ocioso.
Para avaliar com precisão os gargalos atuais, os engenheiros da fábrica acompanham estes indicadores de desempenho específicos:
O processamento em lote depende do aquecimento, retenção e resfriamento de grandes volumes de líquido dentro de cubas encamisadas estáticas. Este método apresenta graves desvantagens matemáticas e operacionais. O aquecimento de uma cuba de 2.000 litros de 4°C até uma temperatura de pasteurização de 63°C leva um tempo considerável, muitas vezes excedendo 45 minutos, dependendo da capacidade da caldeira. Manter o líquido nessa temperatura prolonga o ciclo por mais 30 minutos. Resfriar o mesmo volume até 4°C requer um enorme consumo de energia dos sistemas de resfriamento e acrescenta mais 45 a 60 minutos ao ciclo.
Entre estes ciclos térmicos, os operadores devem esvaziar manualmente a cuba, enxaguá-la, aplicar produtos químicos de limpeza, esfregar os agitadores e higienizar as superfícies interiores. Essa transição trabalhosa cria horas de tempo de inatividade improdutivo. Além disso, as transferências em cubas abertas expõem o produto a patógenos transportados pelo ar e contaminantes ambientais. Esses riscos de contaminação inerentes forçam as instalações a implementar verificações de qualidade redundantes e esfregaços microbiológicos frequentes, retardando ainda mais o cronograma de produção.
Análise de perda de tempo de processamento em lote
| Fase do Processo | Tempo necessário (2.000L de cuba) | Impacto Operacional |
|---|---|---|
| Tempo de preenchimento | 15 minutos | Equipamento térmico ocioso |
| Fase de aquecimento | 45 minutos | Alta demanda de vapor de pico |
| Fase de retenção | 30 minutos | Geração de taxa de transferência zero |
| Fase de resfriamento | 60 minutos | Alta demanda de pico de chiller |
| Esvaziar e transferir | 20 minutos | Exposição a contaminantes transportados pelo ar |
| Lavagem manual | 45 minutos | Parada completa da produção |
Os sistemas de alta temperatura e curto tempo mudam a produção inteiramente para um fluxo contínuo e de circuito fechado. O líquido bruto entra no tanque de equilíbrio e é imediatamente aspirado para o sistema exatamente na mesma proporção que o produto acabado sai da seção de resfriamento. O fluido se move através de zonas distintas de aquecimento, retenção e resfriamento sem nunca parar ou acumular-se em um recipiente estático. Isso elimina a natureza start-stop dos ciclos de lote.
O líquido pasteurizado emerge na temperatura desejada correta e é direcionado diretamente para recipientes de enchimento ou tanques de retenção estéreis. As linhas de processamento funcionam continuamente durante horas sem interromper o ciclo de produção, aumentando drasticamente a produção diária. Este paradigma de fluxo contínuo permite que as instalações atendam às demandas de varejo de alto volume sem expandir sua área física ou adicionar turnos adicionais ao cronograma de produção.
O núcleo do processamento térmico contínuo depende do Pasteurizador de Placa. Este componente consiste em placas de troca de calor de aço inoxidável onduladas e firmemente comprimidas, suspensas em uma barra de suporte. A engenharia por trás dessas placas determina a velocidade e a eficiência da transferência de calor. O sistema utiliza um mecanismo de fluxo em contracorrente. O produto bruto flui através de um lado de uma placa na direção ascendente. O meio de aquecimento ou resfriamento flui exatamente na direção oposta para baixo no lado reverso da mesma placa.
Os padrões ondulados, muitas vezes estampados em ângulos específicos em forma de chevron, maximizam a área de superfície e forçam o líquido a um estado de fluxo turbulento. A turbulência impede que o líquido forme uma camada limite isolante estática contra a superfície do metal. As placas de alto teor teta criam turbulência agressiva para rápida transferência de calor, enquanto as placas de baixo teor teta reduzem as quedas de pressão para líquidos mais espessos. Essa turbulência projetada acelera a transferência de calor, reduzindo drasticamente o tempo necessário para atingir as temperaturas desejadas de pasteurização em comparação com as correntes de convecção lentas dentro de uma cuba de lote.
Manter um alto rendimento requer a prevenção de eventos de contaminação em todo o sistema. A válvula de desvio de fluxo atua como o principal mecanismo à prova de falhas em qualquer sistema contínuo. Sensores de temperatura, especificamente a sonda Safety Thermal Limit Recorder (STLR), monitoram continuamente o líquido que sai do tubo de retenção. Se o sistema detectar um produto que caia mesmo que seja uma fração de grau abaixo do limite legal, o FDV é acionado instantaneamente por meio de atuação pneumática.
A válvula direciona automaticamente o líquido não pasteurizado de volta ao tanque de equilíbrio do produto bruto. Isto evita que qualquer líquido perigoso chegue à seção de regeneração, à seção de resfriamento ou à linha de embalagem a jusante. O desvio acontece sem a necessidade de paralisação completa da produção ou intervenção manual. Assim que a caldeira alcança e a temperatura recupera para o ponto de ajuste legal, a válvula avança, retomando o fluxo direto normal. Esta automação protege o rendimento diário geral, garantindo ao mesmo tempo a segurança absoluta do produto.
A velocidade precisa do fluido garante conformidade regulatória e taxas consistentes de eliminação microbiana. As bombas sincronizadoras de deslocamento positivo conduzem o líquido através do sistema. Ao contrário das bombas centrífugas, que podem sofrer deslizamento de fluido sob alta contrapressão, os modelos de deslocamento positivo (como bombas de lóbulo rotativo ou de engrenagens) empurram um volume fixo de líquido a cada rotação. Eles garantem uma vazão precisa e verificável, independentemente da resistência à pressão gerada pelo conjunto de placas.
O líquido então entra no tubo de retenção. Os engenheiros dimensionam matematicamente este tubo de aço inoxidável com base na produção volumétrica máxima da bomba de distribuição. O comprimento e o diâmetro garantem o tempo de retenção exato necessário na velocidade máxima do fluxo. Por exemplo, aplicações lácteas padrão exigem uma manutenção estrita de 15 segundos a 72°C. A combinação da bomba temporizada selada e do tubo de retenção medido com precisão garante esse tempo de exposição sem diminuir a velocidade do fluxo contínuo.
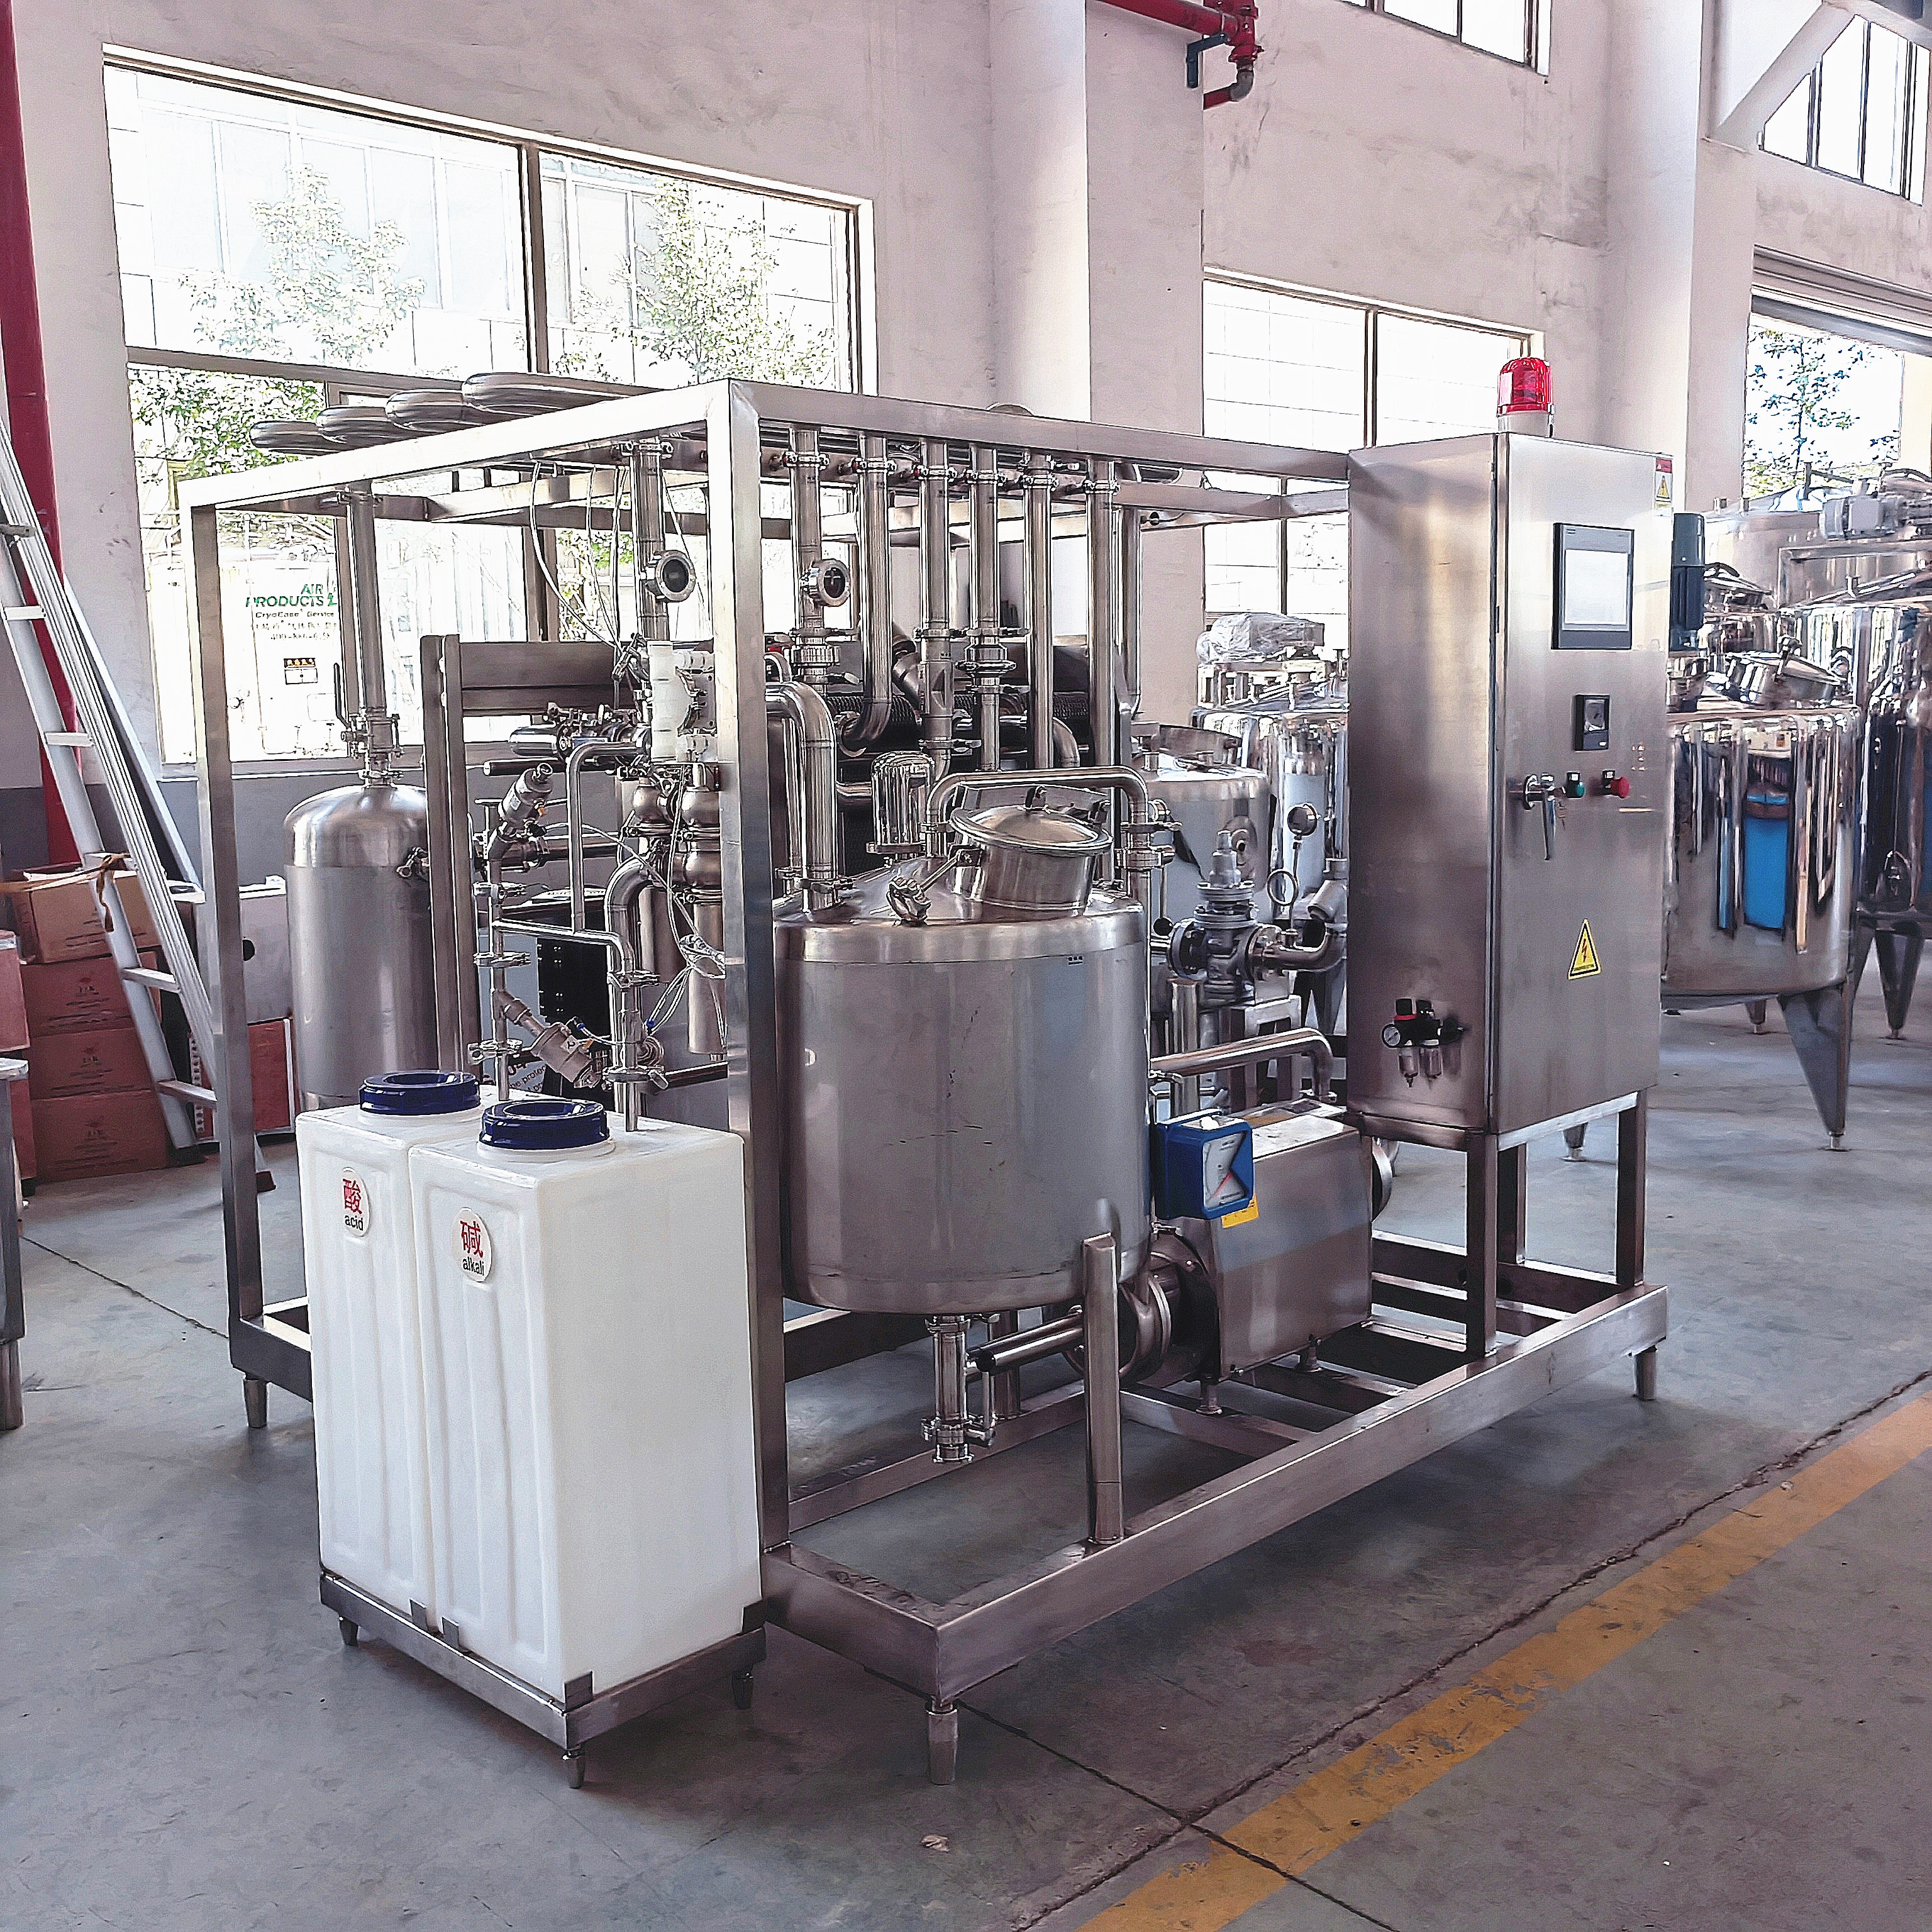
Aumentar os volumes de processamento de líquidos requer um controle rigoroso sobre o consumo dos serviços públicos. Os sistemas contínuos modernos utilizam um ciclo regenerativo de aquecimento e resfriamento que reduz drasticamente as cargas da caldeira e do resfriador. O produto quente e totalmente pasteurizado sai do tubo de retenção e entra na seção de regeneração do conjunto de placas. Ele passa pelo produto bruto frio que chega, separado apenas por placas de aço inoxidável com 0,5 mm de espessura.
O líquido quente pré-aquece o líquido bruto. Simultaneamente, o líquido bruto pré-resfria o líquido quente. Esta troca de calor em contracorrente recupera até 95% da energia térmica já colocada no sistema. Se o leite cru entrar a 4°C e precisar atingir 72°C, a seção de regeneração poderá aquecê-lo até 68°C usando apenas o calor do leite que sai. A caldeira da planta só precisa fornecer os 4°C finais de ajuste de temperatura. Da mesma forma, o refrigerador só precisa resfriar o leite que sai de 8°C até 4°C. Essa enorme recuperação de energia melhora diretamente as margens operacionais durante turnos de alto rendimento.
Redução de Carga Utilitária via Regeneração
| Tipo de sistema | Carga da caldeira (aquecimento) | Carga do resfriador (resfriamento) | Recuperação de Energia |
|---|---|---|---|
| IVA de lote padrão | 100% da demanda térmica | 100% da demanda térmica | 0% |
| HTST (sem regeneração) | 100% da demanda térmica | 100% da demanda térmica | 0% |
| HTST (80% de regeneração) | 20% da demanda térmica | 20% da demanda térmica | 80% |
| HTST (95% de regeneração) | 5% da demanda térmica | 5% da demanda térmica | 95% |
O espaço físico limita diretamente a capacidade de produção no chão de fábrica. Um trocador de calor a placas de alta capacidade ocupa uma fração da metragem quadrada exigida por vários tanques de lote. As cubas requerem amplo espaço horizontal para operação, acesso para manutenção e limpeza manual. Um tanque de 2.000 litros ocupa um espaço significativo, e atingir 10.000 litros por hora exigiria uma enorme bateria desses recipientes.
Os sistemas de placas são empilhados verticalmente, comprimindo centenas de metros quadrados de área de superfície de transferência de calor em uma estrutura de aço compacta. A substituição de cubas por equipamentos de fluxo contínuo libera imediatamente espaço nas instalações. Os gerentes de fábrica utilizam essa área recuperada para integrar máquinas de embalagem adicionais, instalar encartuchadeiras automatizadas ou adicionar linhas de processamento secundárias. A otimização da área física permite que as instalações dupliquem ou tripliquem sua produção sem lançar novo concreto ou construir expansões de instalações.
O tempo de inatividade do saneamento destrói o rendimento da produção. A limpeza manual exige que os operadores desmontem os tubos, subam nos recipientes com escovas e inspeccionem visualmente as superfícies. Os sistemas automatizados de limpeza no local (CIP) fazem interface diretamente com o equipamento HTST para eliminar esse trabalho manual. O sistema CIP bombeia água, soda cáustica e ácido nítrico exatamente pelo mesmo caminho de circuito fechado do produto.
Para alcançar o saneamento adequado, a bomba CIP aciona as soluções químicas a uma velocidade de 1,5 a 2,0 metros por segundo. O fluxo turbulento gerado pelas placas corrugadas garante uma ação mecânica completa de lavagem, removendo proteínas queimadas e incrustações minerais. O CIP automatizado reduz os tempos de entrega de saneamento entre diferentes execuções de produtos de horas para minutos. Uma limpeza mais rápida e verificável aumenta diretamente as horas de produção ativa, permitindo que as instalações processem mais volumes por dia.
Órgãos reguladores como o FDA e a Portaria do Leite Pasteurizado (PMO) impõem padrões rígidos de processamento para proteger a saúde pública. A produção em alta velocidade deve comprovar a conformidade para cada gota de líquido que passa pelo sistema. Isso requer registro de dados contínuo e verificável. Moderno Equipamento de pasteurização HTST automatiza esses relatórios por meio de registradores gráficos digitais e PLCs.
Esses registradores rastreiam a temperatura e a vazão segundo a segundo, criando um registro legal imutável da produção. Os reguladores estaduais aplicam fisicamente vedações de arame nas bombas de distribuição para evitar que os operadores aumentem a velocidade não autorizados, o que reduziria o tempo de retenção. A válvula automática de desvio de fluxo garante que nenhum líquido subprocessado avance para o enchimento. A automação desses protocolos de segurança evita paradas de produção relacionadas à conformidade, elimina erros humanos no registro de temperatura e simplifica auditorias regulatórias.
O processamento de grandes volumes muitas vezes força um compromisso entre a segurança microbiana e a qualidade do produto. O aquecimento prolongado em cubas descontínuas degrada perfis delicados de sabor, destrói vitaminas sensíveis ao calor e altera a cor do líquido através da reação de escurecimento de Maillard. O aspecto de “curto tempo” da pasteurização flash resolve esse problema inteiramente.
Aplicações como leite, laticínios e sucos de baixa viscosidade se beneficiam imensamente do rápido ciclo térmico. O sistema aumenta a temperatura apenas o tempo suficiente para atingir o tempo de redução decimal necessário (valor D) para matar patógenos nocivos como Coxiella burnetii e micróbios de deterioração lenta. O líquido então esfria instantaneamente nas seções de regeneração e resfriamento. Essa ação microbiana direcionada preserva o sabor natural, a sensação na boca e a integridade nutricional do produto. Uma melhor retenção de qualidade prolonga a vida útil na cadeia de frio do varejo e, em última análise, reduz o dispendioso desperdício de produtos.
A adoção da tecnologia de fluxo contínuo requer infraestrutura de instalações específicas. O equipamento depende muito de utilidades externas da planta para funcionar. Os gerentes das instalações devem realizar uma auditoria completa dos serviços públicos antes da instalação. A caldeira da instalação deve fornecer pressão de vapor suficiente (normalmente 3 a 5 bar) ou capacidade de água quente para a secção de aquecimento final. O sistema de refrigeração deve fornecer água gelada adequada ou propilenoglicol (normalmente de 1°C a 2°C) para o estágio de resfriamento final.
A instalação precisa de quedas elétricas trifásicas específicas para alimentar as bombas de distribuição, bombas de reforço centrífugas e painéis de controle. Além disso, as válvulas pneumáticas automatizadas exigem um fornecimento dedicado de ar comprimido limpo e seco, atendendo aos padrões ISO 8573-1. A falha na atualização dessas utilidades causará gargalos imediatos no novo equipamento, causando quedas de temperatura e constantes desvios de fluxo.
A seleção do tamanho correto do sistema determina o sucesso operacional a longo prazo. O subdimensionamento do equipamento cria um gargalo imediato na produção, forçando o sistema a funcionar constantemente apenas para atender à demanda diária atual, não deixando espaço para manutenção ou CIP. Por outro lado, o superdimensionamento do sistema leva a graves ineficiências operacionais.
Uma unidade superdimensionada processa o volume diário muito rapidamente, resultando em pequenas tiragens de produção. Produto residual de pequenas tiragens durante as fases de inicialização da água para o produto e de desligamento do produto para a água. Eles também forçam a instalação a executar ciclos CIP excessivos para lotes muito pequenos, desperdiçando água, energia térmica e produtos químicos caros. Os operadores devem calcular seu volume diário, dividir pelas horas de turno alvo e adicionar uma margem realista de 20% para crescimento futuro para determinar a taxa de fluxo contínuo ideal.
A atualização para o processamento automatizado transfere a necessidade de força de trabalho do trabalho manual para a supervisão técnica. Os operadores devem aprender a navegar nos painéis de controle digital IHM, interpretar dados de sensores, reconhecer alarmes e solucionar problemas de válvulas pneumáticas. As demandas de manutenção também mudam de cubas de lavagem para trabalho mecânico de precisão.
Os técnicos devem realizar manutenção preventiva rigorosa no trocador de calor. As juntas de borracha (normalmente EPDM ou NBR) que vedam as placas degradam-se com o tempo devido à exposição química e à ciclagem térmica, exigindo substituição programada. O conjunto de placas deve ser apertado com uma medida específica definida pelo fabricante (a dimensão A). O aperto excessivo esmaga as placas, enquanto o aperto insuficiente causa vazamentos. A válvula de desvio de fluxo requer calibração de rotina do microinterruptor para garantir tempos de resposta rápidos. Ignorar essas demandas de manutenção leva a paralisações não planejadas e potencial contaminação cruzada entre canais crus e pasteurizados.
R: As taxas de fluxo padrão normalmente variam de 1.000 a mais de 50.000 litros por hora. A capacidade exata depende inteiramente do tamanho físico do trocador de calor de placas, do número de placas instaladas e do dimensionamento da bomba sincronizadora de deslocamento positivo que aciona o líquido.
R: Utiliza uma seção de regeneração térmica. O líquido pasteurizado quente que sai passa pelo líquido cru e frio que entra, separado por finas placas de aço inoxidável. Esse fluxo em contracorrente transfere calor do líquido quente para o líquido frio, recuperando até 95% da energia térmica necessária ao processo.
R: O sistema depende de uma Válvula de Desvio de Fluxo (FDV) automática. Se os sensores detectarem que a temperatura está abaixo do limite legal, o FDV é acionado instantaneamente. Ele direciona o produto subprocessado de volta ao tanque de equilíbrio bruto, garantindo que nenhum líquido não pasteurizado chegue à linha de enchimento.
R: Um sistema HTST requer significativamente menos espaço. Os trocadores de calor de placas utilizam um design vertical e compacto que comprime uma grande área de superfície em um espaço pequeno. Alcançar o mesmo rendimento com o processamento em lote requer vários recipientes enormes, consumindo muito mais espaço horizontal.
R: As configurações de placas padrão enfrentam problemas com líquidos altamente viscosos ou produtos contendo partículas grandes. Líquidos espessos criam contrapressão excessiva e aquecimento irregular. Para aplicações de alta viscosidade, os processadores devem avaliar trocadores de calor tubulares ou de superfície raspada em vez de placas corrugadas padrão.
R: As instalações geralmente obtêm um retorno do investimento dentro de 12 a 36 meses. Este rápido período de retorno é impulsionado por enormes economias de energia provenientes da regeneração térmica, reduções severas no trabalho manual e pela capacidade de processar volumes diários significativamente maiores.
